


Vues : 0 Auteur : Éditeur du site Heure de publication : 2025-07-17 Origine : Site


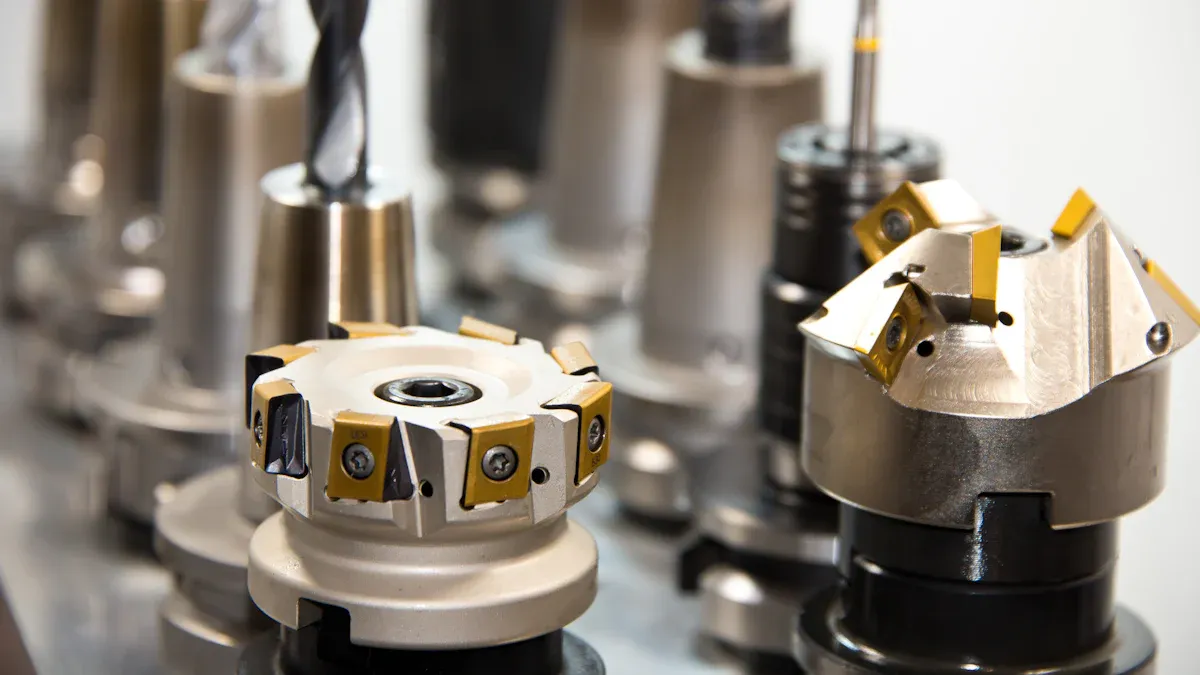
Source des images : pixels
Harvey Tool, Maritool, Niagara Cutter, Hiboo Tools et Micro 100 sont des marques réputées pour les machinistes à la recherche de finitions parfaites avec leurs outils de fraises à arrondir les coins.
Chaque fraise à arrondir les coins de ces marques fonctionne exceptionnellement bien, offre une excellente finition et offre une durabilité durable.
Choisir la bonne fraise à arrondir les coins a un impact significatif sur la qualité de vos résultats d’usinage. Le tableau ci-dessous illustre comment la sélection des outils appropriés et l'ajustement des paramètres de coupe affectent le lissé de l'état de surface :
Paramètre |
Impact sur la qualité de la finition de surface |
|---|---|
Alimentation |
|
Vitesse de coupe |
Cotisation 21,93% |
Revêtement d'outils |
Les revêtements multicouches donnent des finitions proches du meulage |
Rugosité de surface (Ra) |
0,566–0,994 μm atteint avec le meilleur usinage |
Les machinistes obtiennent des résultats plus fluides et plus attrayants lorsqu'ils choisissent la meilleure fraise à arrondir les coins pour chaque travail spécifique.
Choisir la bonne fraise à arrondir les coins aide beaucoup. La modification des paramètres de coupe peut rendre la surface plus lisse. Cela aide également l’outil à durer plus longtemps. Les outils en carbure dotés de revêtements spéciaux durent également plus longtemps. Ils fonctionnent mieux sur les matériaux durs que les outils en acier rapide. Assurez-vous que le rayon du coin et le diamètre pilote correspondent au travail. Cela donne des bords lisses et maintient l'outil stable. Les arrondisseurs d’angle évasés sont simples à utiliser et permettent de gagner du temps. Ceux qui ne sont pas évasés forment une courbe parfaite mais nécessitent une configuration minutieuse. Il est important de bien configurer la machine. Utiliser les bonnes vitesses et avances est également utile. Prendre soin de l’outil donne souvent la meilleure finition. Cela permet également à l'outil de durer plus longtemps.
Les machinistes sélectionnent les fraises à arrondir les coins en regardant matériau et revêtement de l'outil. Les outils en carbure durent longtemps et ne s'usent pas rapidement. Ce sont bons pour les travaux difficiles. L'acier rapide (HSS) coûte moins cher mais s'use plus rapidement. Les outils en cobalt sont plus durs et supportent mieux la chaleur que le HSS. Certains revêtements comme le nitrure de titane (TiN), le carbonitrure de titane (TiCN) et le nitrure d'aluminium-titane (AlTiN) rendent les outils plus durs. Ces revêtements aident également les outils à se déplacer plus facilement et à couper plus rapidement. Les revêtements diamantés conviennent mieux aux matériaux très durs ou rugueux. Choisir le bon outil et le bon revêtement permet aux outils de durer plus longtemps et donne une meilleure apparence aux coins finis.
Astuce : Le bon matériau et le bon revêtement aident à prévenir l'écaillage et l'usure des outils. Cela donne des finitions plus lisses et prolonge la durée de vie des outils.
Le rayon du coin et le diamètre pilote modifient l'apparence du bord. Le rayon du coin définit l'arrondi du bord. Le diamètre pilote aide à guider l'outil le long de la pièce. Un diamètre pilote plus grand maintient l'outil stable. Un diamètre pilote plus petit vous permet de créer des bords plus détaillés. Parfois, les machinistes utilisent un outil à petit rayon ou chanfreinent d'abord le matériau. Cela permet à l'outil de durer plus longtemps et donne une finition plus lisse. Le diamètre de la fraise et le rayon de l'outil aident également à répartir la charge et à éliminer les copeaux. Ceci est important pour garder la finition uniforme. Choisir le bon diamètre pilote et le bon rayon de coin donne les meilleurs résultats pour chaque travail.
Facteurs clés à prendre en compte :
Faites correspondre le rayon du coin au bord souhaité.
Choisissez le plus grand diamètre pilote possible pour plus de stabilité.
Utilisez le diamètre de la fraise et le rayon de l’outil pour équilibrer résistance et flexibilité.
UN Le coin arrondi évasé a un petit évasement, d'environ 5 degrés , sur le pilote et l'épaule. Cela aide le coin à se fondre en douceur dans la pièce. Cela évite également les problèmes tels que les marches ou les coupures trop profondes. Les outils évasés sont plus faciles à installer et ne nécessitent souvent pas de finition supplémentaire. Mais ils ne font pas un rayon complet. Un arrondisseur de coin non évasé crée un rayon complet mais nécessite une configuration minutieuse. S’il n’est pas correctement installé, il peut laisser des marches ou des crêtes. Les arrondisseurs d'angle évasés permettent de gagner du temps et sont plus faciles à utiliser. Les arrondisseurs d'angle non évasés sont les meilleurs lorsque vous avez besoin d'un rayon complet et que vous pouvez configurer l'outil très soigneusement.

Harvey Tool est bien connu pour ses solutions de fraises à bout arrondi. L'entreprise utilise du carbure monobloc, de sorte que les outils durent longtemps et ne s'usent pas rapidement. Chaque outil a une forme de flûte spéciale avec un râteau positif. Cette forme permet d'obtenir des finitions lisses et d'éliminer facilement les copeaux. Le L'angle d'évasement de 2° permet à l'outil de réaliser des bords doux sur les pièces. Harvey Tool déplace le centre du rayon de 0,005 pouces de l'extrémité de l'outil. Cela aide les machinistes à obtenir des résultats très précis.
Le revêtement AlTiN Nano rend l'outil plus dur et l'aide à gérer la chaleur. Ce revêtement permet aux machinistes d'utiliser des vitesses plus rapides sans perdre en qualité de finition. La tolérance de tige h6 signifie que l'outil s'adapte parfaitement aux supports pour un travail de haute précision. Harvey Tool fabrique ses outils de fraises pour arrondir les coins aux États-Unis en utilisant une rectification CNC avancée. La société propose également aux utilisateurs des ressources utiles telles que des graphiques de vitesses et d'avances, des bibliothèques d'outils de FAO et des fichiers de simulation.
Fonctionnalité |
Description |
|---|---|
Matériel |
Carbure monobloc |
Conception de flûte |
Meulé hélicoïdalement, râteau positif |
Angle d'évasement |
2° pour des transitions en douceur |
Décalage central du rayon |
0,005' de l'extrémité de l'outil |
Revêtement |
AlTiN Nano pour la dureté et la résistance à la chaleur |
Tolérance de tige |
h6 pour une haute précision |
Fabrication |
Terrain CNC aux USA |
Optimisation des performances |
Machining Advisor Pro, tableaux de vitesses et d'avances, bibliothèques CAM |
Avantages :
Donne des coupes très précises et des finitions lisses
Dure longtemps et résiste à l'usure
Offre beaucoup d’aide technique aux machinistes
Inconvénients :
Coûte plus cher que certaines autres marques
Peut-être trop avancé pour des tâches simples
Cas d'utilisation idéaux :
Usinage de haute précision
Travaux qui nécessitent une finition parfaite
Travailler avec des matériaux durs ou des vitesses élevées
Remarque : la fraise à arrondir les coins de Harvey Tool est un excellent choix pour les machinistes qui recherchent la meilleure finition et la meilleure fiabilité.
Maritool propose de nombreux choix de fraises à arrondir les coins. L'entreprise utilise du carbure de haute qualité, de sorte que les outils durent plus longtemps dans les travaux difficiles. Maritool s'assure que ses outils ont des arêtes vives et des tolérances serrées. Ces fonctionnalités aident les machinistes à obtenir les mêmes bons résultats à chaque fois et nécessitent moins de finitions supplémentaires.
Les outils de fraises à arrondir les coins de Maritool sont disponibles en types évasés et non évasés. Le type évasé permet de fondre le bord dans la pièce, tandis que le type non évasé crée un rayon complet. Les outils Maritool coûtent généralement moins cher que certaines grandes marques, ils constituent donc une bonne affaire pour les magasins qui veulent de bons outils sans payer le prix le plus élevé.
Avantages :
Bon rapport qualité/prix
Résultats fiables et finitions lisses
De nombreuses tailles de rayons et de diamètres pilotes
Inconvénients :
Pas autant de revêtements spéciaux que certaines marques
Moins de ressources techniques disponibles
Cas d'utilisation idéaux :
Usinage général
Magasins qui recherchent un bon rapport qualité-prix et de la fiabilité
Travaux qui ne nécessitent pas une très haute précision
Niagara Cutter est connu pour fabriquer des outils de fraises à arrondir les coins solides et performants. L'entreprise utilise du carbure avancé et propose différents revêtements comme TiAlN et AlTiN. Ces revêtements aident les outils à durer plus longtemps et à gérer la chaleur lors de travaux difficiles.
Niagara Cutter conçoit ses outils pour bien éliminer les copeaux et couper en douceur. De nombreux outils ont une forme de cannelure hélicoïdale, ce qui aide à éliminer les copeaux et à garder la finition propre. Niagara Cutter fabrique également des outils spéciaux pour le dégagement et l'ébavurage.
Avantages :
Très bonne résistance à l'usure
De nombreux choix de revêtements
Des conceptions spéciales pour des travaux uniques
Inconvénients :
Les modèles enduits coûtent un peu plus cher
Certains outils peuvent mettre plus de temps à arriver
Cas d'utilisation idéaux :
Usinage en grand volume
Travaux avec des matériaux durs ou rugueux
Tâches nécessitant des fonctionnalités spéciales telles que la sous-cotation
Hiboo Tools est un bon choix pour les magasins qui souhaitent des outils de fraise à arrondir les coins abordables. L'entreprise utilise à la fois du carbure et de l'acier rapide, afin que les machinistes puissent choisir ce qui correspond à leur budget et à leurs besoins. Hiboo Tools se concentre sur des conceptions simples qui fonctionnent bien pour la plupart des tâches.
La fraise à arrondir les coins d'Hiboo Tools n'a peut-être pas autant de revêtements spéciaux ou de caractéristiques que les marques chères. Mais ces outils fonctionnent toujours bien pour le prix. Hiboo Tools est populaire auprès des magasins qui ont besoin d'économiser de l'argent tout en souhaitant une finition décente.
Avantages :
Prix bas
Livré en carbure et HSS
Bon pour l'usinage général
Inconvénients :
Pas autant de fonctionnalités avancées
Peut s'user plus rapidement lors de travaux difficiles
Cas d'utilisation idéaux :
Les magasins qui doivent économiser de l'argent
Usinage de petits ou moyens volumes
Travaux de finition standards
Micro 100 fabrique des outils de coupe de haute précision, y compris des fraises en bout pour arrondir les coins. L'entreprise utilise du carbure très fin et un meulage avancé. Cela donne aux outils des arêtes vives et des tolérances serrées. Le Micro 100 propose des types évasés et non évasés, afin que les machinistes puissent choisir celui qui convient à chaque tâche.
Les outils de fraises à arrondir les coins Micro 100 ont souvent une finition polie pour un meilleur flux de copeaux. L'entreprise fabrique également des outils spéciaux pour l'ébavurage et le dégagement. Les outils Micro 100 coûtent plus cher que les marques de base, mais ils donnent d'excellents résultats dans les travaux difficiles.
Avantages :
Bords très précis et tranchants
Modèles spéciaux pour l'ébavurage et le dégagement
La finition polie aide les copeaux à s'éloigner
Inconvénients :
Coûte plus
Pas autant de choix de tailles pour certains rayons
Cas d'utilisation idéaux :
Usinage de précision
Emplois nécessitant des fonctionnalités spéciales
Quand la qualité de finition est très importante
Astuce : La fraise à arrondir les coins Micro 100 est un excellent choix pour les machinistes qui ont besoin de tolérances serrées et d'options spéciales.
Les machinistes examinent les détails importants lorsqu'ils choisissent une fraise à arrondir les coins. Le tableau ci-dessous montre ce qui différencie chaque outil. Il répertorie des choses comme forme, taille, forme, nombre de cannelures, direction de l'hélice, matériau et revêtements . Ces détails aident les gens à choisir le meilleur outil pour leur travail.
Spécification |
Description et différenciation |
|---|---|
Forme |
Les fraises à nez arrondi ont des parties plates et arrondies. Ils créent des coins intérieurs lisses et aident à éviter les aspérités. |
Taille |
Des outils plus gros enlèvent plus de matière mais ne sont pas aussi détaillés. Les outils plus petits donnent plus de détails mais peuvent se briser plus facilement. |
Formulaire |
Les fraises à bout droit coupent des parois droites. Les fraises coniques sont plus résistantes pour les murs inclinés mais ne peuvent pas couper des murs droits. |
Nombre de flûtes |
Moins de flûtes font mieux sortir les copeaux. Un plus grand nombre de cannelures donne des finitions plus lisses mais n'élimine pas non plus les copeaux. |
Direction de l'hélice |
La coupe vers le haut déplace les copeaux vers le haut pour des fonds propres. La coupe vers le bas rend le dessus lisse. La compression fait les deux à la fois. |
Matériau et revêtements |
Le HSS coûte moins cher mais s'émousse plus rapidement. Le carbure dure plus longtemps. Les revêtements comme TiAlN et AlTiN aident les outils à durer encore plus longtemps. |
Remarque : Choisir le bon rayon de coin et le bon diamètre pilote aide les machinistes à obtenir des finitions plus lisses et une durée de vie plus longue de l'outil.
Les grandes marques de fraises à arrondir les coins fonctionnent bien en termes de durée de vie, de finition et de vitesse. Les outils en carbure avec revêtements TiAlN ou AlTiN combattent l'usure et la chaleur. Cela permet aux machinistes d’utiliser des vitesses plus rapides. Un diamètre pilote stable, comme le La taille de 0,107 pouce dans certains modèles Harvey Tool rend la configuration simple et précise. La conception du rayon d'angle répartit les contraintes et arrête l'écaillage. Cela donne des surfaces plus lisses.
Les machinistes obtiennent les meilleurs résultats lorsqu'ils adaptent le rayon d'angle et le diamètre de la fraise à la tâche. L'utilisation du plus grand diamètre pilote possible rend l'outil plus stable. Le rayon de l'outil et les rayons des coins aident l'outil à gérer les contraintes et à éliminer les copeaux. Les ateliers qui utilisent des outils tranchants, des supports équilibrés et un bon refroidissement obtiennent de meilleures finitions. La vérification et l’affûtage de l’outil permettent souvent de garantir son bon fonctionnement.
L'avance et la vitesse changent avec le matériau. Pour l'acier, les avances sont de 0,04 à 0,12 mm par dent . Pour l'aluminium, les taux peuvent aller jusqu'à 0,40 mm par dent.
Les outils en carbure avec revêtement durent plus longtemps et fonctionnent plus rapidement.
Les coins arrondis réduisent les vibrations et améliorent l'apparence de la finition.
Astuce : faites toujours correspondre le rayon d'angle, le diamètre pilote et le diamètre de la fraise au matériau et à la tâche pour obtenir les meilleurs résultats.
Choisir le La fraise à arrondir le coin droit commence par savoir ce dont le travail a besoin. Les machinistes doivent réfléchir au matériau, à la forme de la pièce et à la douceur de la finition. Chaque chose change quel outil est le meilleur et comment le travail se déroule. En voici quelques-uns étapes pour aider à adapter l’outil au travail :
Vérifiez si le matériau est dur ou rugueux. Les matériaux plus durs nécessitent des revêtements plus résistants comme le TiAlN ou le diamant.
Regardez la forme de la pièce. Utilisez une fraise à rayon d'angle pour obtenir des coins solides et des bords lisses.
Pensez à la finition que vous souhaitez. Plus de cannelures donnent une finition plus lisse. Moins de flûtes coupent plus vite.
Assurez-vous que l'outil correspond à la puissance et à la précision de la machine.
Pensez au nombre de pièces que vous devez fabriquer. Si vous en avez beaucoup, utilisez des outils qui durent plus longtemps.
Choisissez des revêtements qui fonctionnent avec le matériau et la façon dont vous allez couper.
Réglez la vitesse et l'avance du matériau, de l'outil et du nombre de cannelures.
Tenez fermement la pièce et planifiez la trajectoire de l'outil pour obtenir de bons résultats.
Facteur de sélection |
Recommandation |
|---|---|
Nombre de flûtes |
2 flûtes pour l'aluminium ; 4 cannelures pour aciers et alliages durs. |
Type d'arrondi de coin |
Évasé pour le mélange ; non évasé pour un rayon de coin complet. |
Diamètre pilote |
Utilisez le plus grand possible pour plus de solidité et de stabilité. |
Un petit rayon de coin est idéal pour les pièces nécessitant des bords solides et lisses. Les fraises à nez arrondi aident à effectuer des changements en douceur et aident l'outil à durer plus longtemps , en particulier dans les virages difficiles. Les machinistes doivent toujours choisir les rayons de coin et la taille de coupe adaptés au travail afin d'obtenir la meilleure finition.
Le montant dont vous disposez est important lors du choix des outils. Les magasins doivent équilibrer le prix, le fonctionnement de l'outil et la beauté de la finition. Les fraises en bout coûteuses fonctionnent mieux sur des machines neuves et robustes et pour les travaux nécessitant des tailles très proches. Les outils moins chers conviennent aux vieilles machines ou aux travaux qui ne nécessitent pas des tailles parfaites.
Les fraises revêtues coûtent plus cher mais durent plus longtemps et conservent une meilleure finition.
Les outils en carbure non revêtus conviennent aux petits travaux ou lorsque vous avez besoin d'économiser de l'argent, mais ils peuvent s'user plus rapidement.
Créer des reliefs de coin au lieu de rayons complets peut permettre d'économiser de l'argent en vous permettant d'utiliser des outils plus gros et moins chers.
Rendre la pièce plus simple et utiliser des outils manuels pour lisser les bords peut également permettre d'économiser de l'argent.
Choisir la fraise adaptée à la forme de la pièce permet de conserver une bonne finition sans trop dépenser.
Les ateliers peuvent obtenir de meilleurs résultats en modifiant les vitesses, les avances et les parcours d'outils, même avec des outils moins chers. Choisir les bons rayons de coin et le bon diamètre pilote donne des bords solides et lisses et permet d'économiser de l'argent.
Source des images : pixels
Régler la machine et tenir correctement l'outil est très important pour de bons résultats. Les opérateurs doivent faire ces choses :
Tenez fermement la pièce à travailler afin qu'elle ne bouge pas ou ne se plie pas.
Alignez la fraise à arrondir les coins avec le chemin pour des coupes précises.
Choisissez un outil de la bonne longueur et pouvant atteindre la zone.
Utilisez des porte-outils solides pour arrêter de trembler et maintenir une qualité élevée.
Vérifiez et ajustez souvent la fraiseuse pour obtenir des trajectoires précises.
Ajoutez du liquide de refroidissement ou de l'huile pour garder les choses au frais et aider les copeaux à s'éloigner.
Planifiez la façon dont l'outil se déplacera, en particulier dans les coins ou les formes délicates.
Effectuez plusieurs passes sur des matériaux durs ou de grands rayons pour protéger l'outil.
Terminez par un léger passage pour obtenir la finition la plus lisse.
Essayez le fraisage ascendant lorsque vous le pouvez pour de meilleurs résultats.
Observez le processus au fur et à mesure pour détecter rapidement les problèmes.
Examinez les pièces finies pour vous assurer qu’elles sont correctes.
Une conception à flûte hélicoïdale éloigne rapidement les copeaux et réduit la force de coupe. Cette conception permet de mieux éliminer le métal et donne une finition plus lisse, en particulier lorsque vous travaillez rapidement.
Choisir les bonnes vitesses et avances aide l’outil à durer et donne une belle apparence à la finition. Le tableau ci-dessous montre le meilleures vitesses de surface pour les fraises en bout HSS dans différents matériaux :
Matériel |
Vitesse de surface recommandée (SFM) pour les fraises en bout HSS |
|---|---|
Aluminium (6061) |
250 |
Laiton |
200 |
Fonte ductile |
90 |
Fonte grise |
100 |
Alliage de cuivre (forgé) |
120 |
Alliage de magnésium |
250 |
Acier inoxydable |
30 |
Acier doux |
110 |
Acier allié dur |
60 |
Acier à outils |
60 |
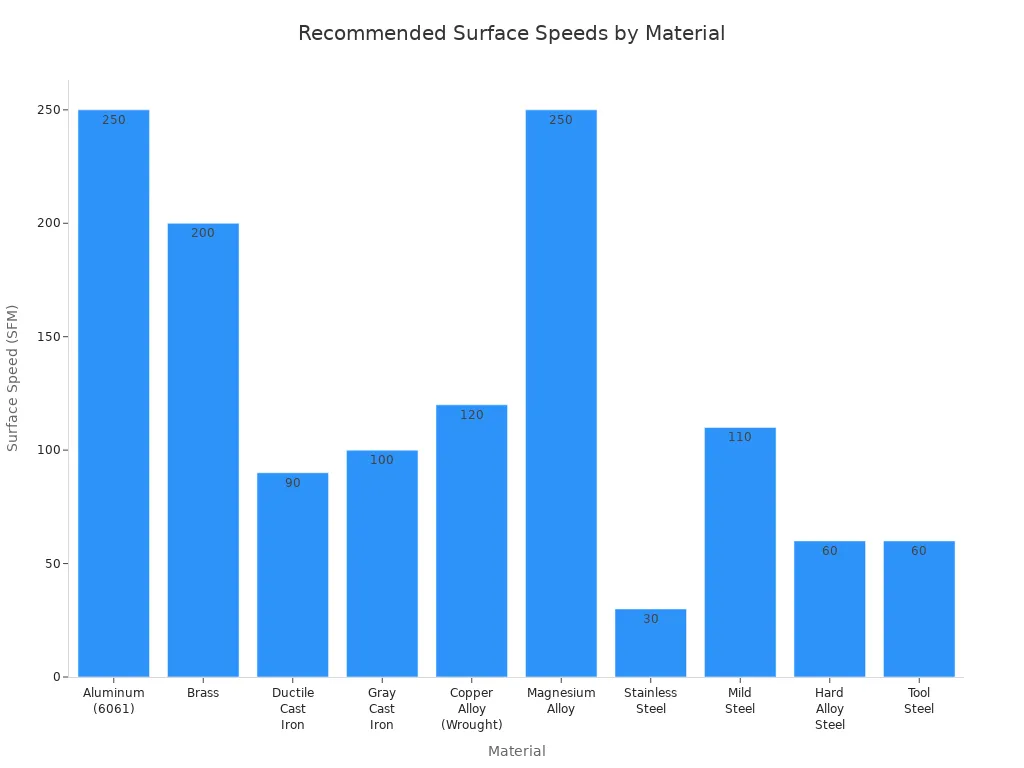
Les opérateurs doivent modifier les vitesses d'avance pour les courbes ou les coins afin de maintenir une charge de copeaux uniforme. L'utilisation du diamètre moyen permet de définir la bonne vitesse de broche. L'adaptation des vitesses et des avances à l'outil et au matériau arrête la surchauffe et permet à l'outil de durer plus longtemps.
Prendre soin des fraises à arrondir les coins permet de garantir leur bon fonctionnement :
Choisissez la bonne fraise pour chaque travail.
Utilisez des paramètres de coupe adaptés au matériau.
Manipulez les outils doucement pour arrêter l’écaillage.
Nettoyez et affûtez souvent les fraises en bout pour qu'elles continuent de bien fonctionner.
Effectuer un entretien régulier, manipuler les outils avec soin et les stocker correctement aide les outils à durer plus longtemps et donne de bons résultats à chaque fois.
Un arrondisseur d'angle non évasé fait un courbe complète et douce sur le bord d'une pièce. Cet outil est idéal lorsque vous avez besoin d’une courbe complète sans interruption. Les machinistes choisissent cet outil pour les travaux qui ne peuvent pas comporter de point manquant ou plat sur le bord. La conception non évasée vous permet de très bien contrôler le bord. Ceci est important pour les travaux où chaque détail doit être parfait.
Mais l’utilisation de cet outil demande plus de précautions. Le machiniste doit aligner parfaitement l’outil et maintenir fermement la pièce. Même une petite erreur peut entraîner des étapes ou des coupes trop profondes. Le le diamètre du pilote compte également. Un pilote plus gros donne plus de force mais peut ralentir les choses. Un pilote plus petit est plus rapide mais peut ne pas être aussi stable.
Remarque : les arrondisseurs d'angle non évasés doivent configuration soignée , mais ils donnent une courbe parfaite et complète lorsqu'ils sont utilisés correctement.
Le tableau ci-dessous présente quelques limites et éléments de réflexion :
Limitation/Considération |
Explication |
|---|---|
Configuration précise requise |
Nécessite un alignement minutieux pour éviter les étapes ou les coupes excessives. |
Sensibilité au faux-rond et aux vibrations |
Même des vibrations mineures peuvent provoquer des défauts. |
Impact du diamètre pilote |
Affecte la résistance et le jeu de l'outil, en particulier dans les espaces restreints. |
Compatibilité des matériaux |
Les matériaux plus durs peuvent nécessiter des revêtements spéciaux ou davantage de cannelures. |
Configuration de la machine et de la pièce |
Un serrage et un alignement sécurisés sont essentiels pour la précision. |
Temps de configuration par rapport à l'exhaustivité du rayon |
Le rayon complet nécessite plus de temps de configuration par rapport aux outils évasés. |
Les machinistes utilisent l'arrondi d'angle non évasé lorsqu'une courbe complète est très importante. Par exemple, les pièces d’avion et les pièces médicales nécessitent souvent des bords lisses et parfaits, sans points plats. Cet outil est le meilleur choix lorsque le travail ne permet aucune courbe manquante. Dans ces cas-là, l’outil non évasé aide la pièce à respecter des règles strictes.
Les coins arrondis évasés sont meilleurs si un petit pas ou une courbe complète est acceptable. Les outils évasés sont plus rapides et plus faciles à installer. Mais ils ne donnent pas la même courbe parfaite que l’outil non évasé.
Les arrondisseurs d'angle non évasés sont parfaits pour :
Pièces nécessitant une haute précision
Travaux avec des règles de courbe strictes
Projets où chaque bord doit être lisse et précis
Les machinistes doivent décider s'ils veulent une courbe parfaite ou une configuration plus rapide et plus facile.
Harvey Tool, Maritool, Niagara Cutter, Hiboo Tools et Micro 100 sont connus pour fabriquer des outils solides et donnant des finitions lisses. Les machinistes obtiennent de meilleurs résultats lorsqu'ils choisir des fraises en bout revêtues pour les matériaux durs. Ils font aussi du travail de bordure, comme polissage avec des meules abrasives diamantées . Ces étapes permettent aux outils de durer plus longtemps et de rendre la surface plus belle.
Pour rendre les choses encore meilleures, les machinistes peuvent essayez les méthodes EDM ou lisez des guides sur la façon de concevoir des pièces et de choisir des matériaux. Ces idées contribuent à rendre les virages plus fluides et à donner à chaque projet un aspect plus professionnel.
Les fraises évasées permettent de mélanger les bords en douceur. Les fraises en bout non évasées coupent une courbe ronde et complète. Les outils évasés sont plus faciles à installer. Les outils non évasés nécessitent plus de soin mais donnent une courbe parfaite.
Les revêtements comme TiAlN ou AlTiN rendent les outils de plus en plus durs. Ces revêtements aident les outils à durer plus longtemps et à produire des finitions plus lisses. Les magasins choisissent des outils revêtus pour les travaux difficiles ou les coupes rapides.
Les fraises en carbure durent plus longtemps et ne s'usent pas rapidement. Les machinistes utilisent le carbure pour les matériaux durs ou pour beaucoup de travail. L'acier rapide convient aux matériaux tendres et aux travaux moins chers.
Astuce : Choisissez la bonne vitesse et la bonne avance. Tenez fermement la pièce. Utilisez le meilleur matériau et revêtement pour outils. Effectuez des coupes de finition légères. Vérifiez et entretenez souvent l'outil.
Les machinistes adaptent le rayon du coin à la forme de la pièce. Un rayon plus grand rend le bord plus solide et plus lisse. Un rayon plus petit donne plus de détails. Regardez toujours le dessin de la pièce avant de choisir l'outil.


