


بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 21-10-2026 منبع: سایت


آسیاب های انتهایی کاربید ابزارهای برش ریسی هستند که در CNC و ماشین های فرز دستی استفاده می شوند. آنها یک قطعه کار را با دقت و کارایی بالا شکل می دهند، شکاف می دهند، نمایه می کنند و پایان می دهند. این ابزارها مواد را از قطعه کار جدا می کنند تا به اندازه یا شکل مورد نظر برسند.
پاسخ اصلی اول است: آسیاب های انتهایی کاربید فلزات، پلاستیک، چوب و کامپوزیت ها را برش می دهند. کارگاه های هوافضا، خودرو، پزشکی و ماشین آلات عمومی هر روز از آنها استفاده می کنند. کاربید در طول فرزهای طولانی لبه تیز را حفظ می کند، بنابراین برش سریع و قابل تکرار می ماند. اپراتورها همچنین به این ابزارها برای کارهای شکاف، روبهروی و نمایهسازی وابسته هستند. انواع مختلف برای مشاغل مختلف مناسب است و تطبیق ابزار با کار نتیجه می دهد.
آسیاب های انتهایی کاربید ، فلزات، پلاستیک، چوب و کامپوزیت ها را با دقت و سرعت زیادی برش می دهند.
عمر این ابزارها 10 تا 20 برابر بیشتر است ابزار فولادی با سرعت بالا که باعث صرفه جویی در وقت و هزینه شما می شود.
نوع آسیاب انتهایی و پوششی را که متناسب با مواد است انتخاب کنید تا بهترین نتیجه را بگیرید.
از آسیابهای انتهایی کاربید برای پروفیلسازی، شکافبندی، روکشسازی و کانتورینگ در ماشینهای CNC و دستی استفاده کنید.
درجه و بودجه ابزار مناسب را انتخاب کنید تا برش شما ثابت و کارآمد بماند.
آسیاب های انتهایی کاربید ابزارهای برش دوار قدرتمندی هستند. مراکز ماشینکاری CNC و ماشین های فرز دستی هر دو آنها را در یک دوک می گیرند. اسپیندل ابزار را با سرعت تعیین شده روی قطعه می چرخاند و تغذیه می کند. ابزار می چرخد و مواد را از روی قطعه کار خارج می کند. مغازه ها این برش ها را برای فرزکاری سریع و قابل تکرار انتخاب می کنند و از بین چندین نوع برای کارهای مختلف انتخاب می کنند.
آسیاب پایان کاربید جامد به عنوان پودر کاربید تنگستن شروع می شود. تولیدکنندگان آن دانه ها را با یک چسب کبالت، معمولاً 6 تا 15 درصد کبالت، مخلوط می کنند. مقادیر کمی از بازدارندههای رشد دانهها، مانند افزودنیهای وانادیوم و کروم، دانهها را در طول پخت خوب نگه میدارند. نتیجه یک ساختار ریزدانه با ذرات زیر 1 میکرومتر است. این ساختار سختی بسیار بالا و استحکام گسیختگی عرضی در حدود 500 ksi یا بیشتر می دهد. Hiboo Tools ابزار کاربید جامد خود را از مواد ریز دانه می سازد و یک پوشش نانو سیاه برای محافظت در برابر سایش اضافه می کند. این پوشش اصطکاک را کاهش می دهد و مقاومت حرارتی را در لبه برش می افزاید. دانه های ریز نیز در برابر خرد شدن لبه مقاومت می کنند.
این ماده در حرارت بالا سختی خود را حفظ می کند. فولاد با سرعت بالا سختی را تا حدود 1100 درجه فارنهایت حفظ می کند، در حالی که ابزار سختی را تا حدود 1400 درجه فارنهایت حفظ می کند. این مقاومت حرارتی به فرز اجازه می دهد تا با سرعت های بالاتر بدون نرم شدن کار کند. همچنین در مقیاس HRA به Rc 89-93 می رسد، بسیار بالاتر از Rc 63-65 فولاد پرسرعت. سرعت اسپیندل بالاتر زمان چرخه را کوتاه می کند و توان عملیاتی را افزایش می دهد. راه اندازی سفت و سخت و نرخ تغذیه مناسب این مزیت را حفظ می کند.
مقاومت در برابر سایش بقیه موارد را توضیح می دهد. لبه های برش آن در بسیاری از کارها 10 تا 20 برابر بیشتر از لبه های فولادی پرسرعت دوام می آورد. این ماده همچنین قطعات سخت شده تا Rc 65 و بالاتر را برش می دهد. بنابراین گریدهای کاربید جامد در برش های طولانی دقت دارند و از پوشش سطح محافظت می کنند. عمر طولانی ابزار همچنین زمان خرابی را برای تغییر ابزار کاهش می دهد. مغازههایی که سایش ابزار را دنبال میکنند، از هر کاتر بیشترین بهره را میبرند. این ویژگیها کاربید را به انتخاب پیشفرض برای کارهای ماشینکاری سخت تبدیل میکند.
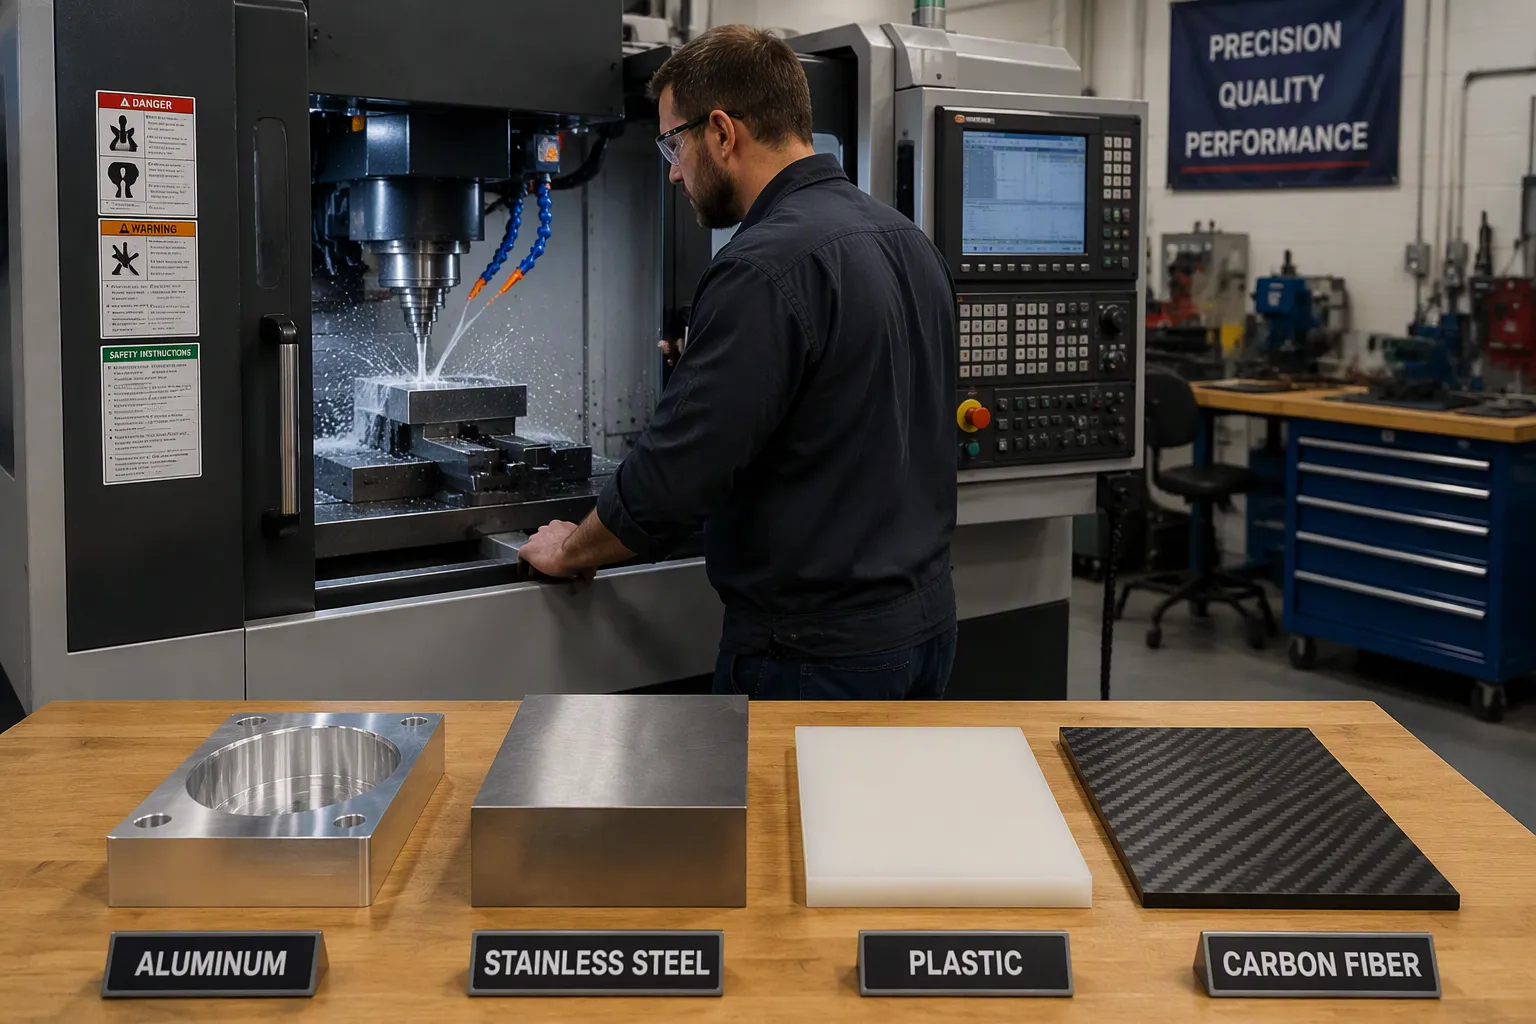
آسیاب های انتهایی کاربید بر روی بسیاری از مواد مختلف کار می کنند. فولاد، فولاد ضد زنگ، تیتانیوم، آلومینیوم، چدن و آلیاژهای سخت شده همه در محدوده آنها هستند. هنگامی که از شکل و پوشش مناسب استفاده می کنید، مواد نرم تر مانند پلاستیک، چوب و کامپوزیت ها نیز به خوبی بریده می شوند. آلومینیوم با فلوت های تیز و سطوح صاف بهترین برش را دارد، زیرا فلز نرم وقتی داغ می شود به لبه ها می چسبد. آلیاژهای سخت شده به گریدهایی نیاز دارند که در برابر حرارت مقاومت کرده و لبه تیز را تحت فشار نگه دارند.
کامپوزیت ها مشکلات خود را ایجاد می کنند و طراحی ابزار هر یک را حل می کند. جدول زیر مشکلات رایج و راه حل های عملی را نشان می دهد.
چالش |
چگونه آن خطاب می شود |
|---|---|
لایه بندی لایه های کامپوزیت |
آسیاب های انتهای فلوت مستقیم، نیروهای برشی را به بیرون فشار می دهند. برش های فشرده سازی از مارپیچ های متضاد بالا/پایین برای نگه داشتن لایه ها در کنار هم استفاده می کنند |
الیاف برش نخورده |
الیاف برش هندسی با چنگک بالا; ابزارهای برش الماس با دندانه های متناوب چپ و راست الیاف را برش می دهند |
پارگی فیبر |
برش های فشرده سازی حذف مواد را ثابت نگه می دارند. فینیشرهای کامپوزیت از مارپیچ آهسته و تعداد فلوت بالا استفاده می کنند |
سایش ناهموار ابزار از شیشه ساینده یا فیبر کربن |
پوشش الماس آمورف باعث بهبود روانکاری می شود. الماس CVD برای موارد پر فیبر بالا کار می کند. ابزار PCD بیشترین دوام را دارد |
سطح ضعیف از مواد مخلوط شده |
فینیشرهای کامپوزیت با مارپیچ آهسته و تعداد فلوت بالا نقاط تماس را برای صافی اضافه می کنند |
تراشه رشته ای در اطراف کاتر لانه می کند |
هندسه چیپ شکن تراشه ها را کوتاه می کند و به پاک شدن آنها کمک می کند |
فروشگاههای هوافضا قطعات ساختاری تیتانیوم را آسیاب میکنند، جایی که نسبت استحکام به وزن و مقاومت در برابر خوردگی اهمیت دارد. کاربید جامد بسیار ریز دانه به صورت تخت، دماغه توپ و شکل های شعاع گوشه دستگیره های فرز جانبی، سطوح منحنی و گوشه های تقویت شده است. پوششهای AlTiN و TiAlN برای کارهای کلی تیتانیوم کار میکنند و هندسه بهبود یافته باعث حرکت تراشهها و ثابت نگه داشتن برش میشود.
کارخانه های خودروسازی ماشینکاری آلومینیوم با حجم بالا را برای محفظه موتور و جعبه دنده انجام می دهند. سرعت اسپیندل سریع و حذف تراشه تمیز زمان چرخه را کوتاه می کند. سازندگان تجهیزات پزشکی تیتانیوم، فولاد ضد زنگ و آلیاژهای کبالت-کروم و پلیمرهایی مانند UHMPE را برش می دهند. آنها ریزش را روی ابزارهای کوچک نزدیک به 0.01 میلی متر نگه می دارند و هدف آن ها پرداخت سطحی 15 تا 18 میکرون در مناطق مهم یاتاقان است. ابزارهای کاربید جامد برای این قطعات پیچیده و مواد سخت به خوبی کار می کنند.
تحمل ابزار و تلورانس قطعه تمام شده مرتبط هستند اما یکسان نیستند. دقت قطعه نهایی نیز به خروجی، انحراف ابزار، وضعیت ماشین، مسیر ابزار، کمک هزینه برش، دما و روش بازرسی بستگی دارد.
قالبها و قالبها، فولادهای سخت شده و آلیاژهای عملیات حرارتی شده را میبرند، جایی که دانهها و پوششهای ریز از تیزی لبه محافظت میکنند. تولید عمومی پروفیل، شکاف و روکشهای روزمره را در ماشینهای CNC و دستی پوشش میدهد. در تمام این تنظیمات، درجه ابزار و پوشش مناسب تعیین میکند که لبه چقدر دوام میآورد و برش چقدر تمیز به نظر میرسد. تطبیق انواع ابزار با مواد و کار هنوز مطمئن ترین راه برای دستیابی به نتایج قابل اعتماد در کاربردهای آسیاب صنعتی است.
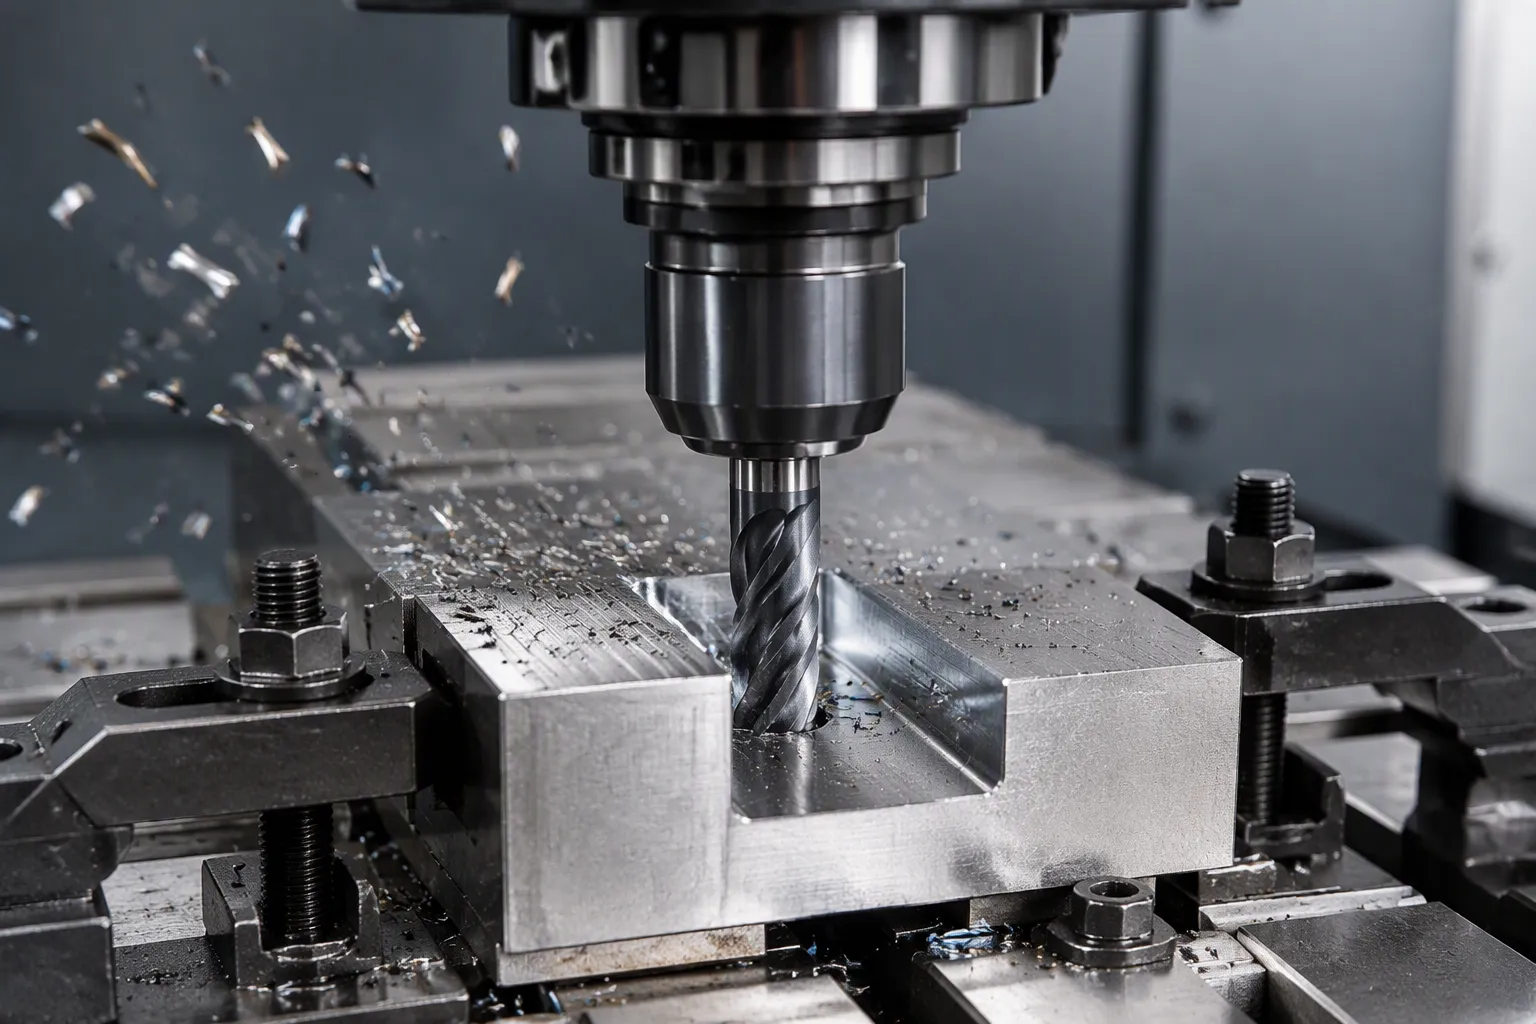
آسیاب های مربع انتهایی کاربید اکثر کارهای روزمره را در مشاغل آسیاب انجام می دهند. نوک صاف و زاویه گوشه 90 درجه آنها شکاف ها، جیب ها و شانه های تمیز و ته صاف را ایجاد می کند. بارهای برشی به طور مساوی در تمام عرض نوک پخش می شوند، بنابراین این ابزارها می توانند پاس های سنگین تر و تهاجمی تر داشته باشند. ابزار Hiboo HRC55° مربع انتهای آسیاب و HRC60° Square End Mills به خوبی با این نقش مطابقت دارد. مغازه ها از آنها برای پروفیل کردن، شکاف دهی، فرز رویی و شانه ای روی فولاد، آلیاژهای ضد زنگ و سخت شده استفاده می کنند.
جدول زیر نشان می دهد که هر کدام از هندسه ها بهترین جا را دارند.
در نظر گرفتن |
بهترین انتخاب |
چرا |
|---|---|---|
جیب های کف تخت |
سطوح صاف و تمیز را به جا می گذارد |
|
گوشه های داخلی محکم |
آسیاب انتهای مربعی (لبه های تیز) |
لبه ها را به وضوح تعریف می کند |
حذف مواد بالا |
آسیاب انتهای مربعی |
امکان برش های عمیق تر و تغذیه بیشتر را فراهم می کند |
شکاف همه منظوره |
آسیاب انتهای مربعی |
همه کاره و کارآمد |
خطوط سه بعدی صاف |
آسیاب انتهایی بینی توپی |
درگیر شدن مداوم ابزار |
اولویت پرداخت سطح |
آسیاب انتهایی بینی توپی |
علائم گوش ماهی را کاهش می دهد |
رمپ و ورودی مارپیچ در یک جعبه ابزار قرار دارند. رمپینگ دایره ای از هر سه محور استفاده می کند و نیروهای برشی را پخش می کند که طولانی ترین عمر ابزار را می دهد. یک فروشگاه میتواند ابتدا فیدهای برش شکافی را مشخص کند، سپس از یک ماشین حساب درونیابی برای یافتن زاویه شیبدار و نرخ تغذیه تنظیمشده استفاده کند. برای یک سوراخ 2'، یک مثال کار شده زاویه سطح شیب دار 6.1 درجه و 31 IPM را نشان می دهد، که کندتر از تغذیه شیار مستقیم 43 IPM است. زوایای سطح شیب دار 1 درجه تا 3 درجه برای مواد آهنی سخت کار می کند، در حالی که 3 تا 10 درجه برای کارهای نرم و غیر آهنی کار می کنند. به جای آن، یک ابزار قوی باید هسته رمپ را تنظیم کند و فضای اپراتور را همیشه برای حذف تراشه تنظیم کند. با استفاده از تنظیمات عادی
سطوح منحنی نیاز به ابزار متفاوتی دارند. آسیاب های پایانی توپ کاربید سطح را در امتداد یک قوس کوچک به جای گوشه تیز لمس می کنند. این تماس علائم ابزار را کاهش می دهد و نیروی برش را کاهش می دهد که باعث بهبود پایداری و پرداخت سطح می شود. شکل توپ از کمان ها و خطوط پیچیده بدون تداخلی که یک ابزار مربع ایجاد می کند، پیروی می کند. فروشگاه های قالب برای این رفتار ارزش قائل هستند زیرا زمان پرداخت دستی را کاهش می دهد.
چندین استراتژی نتیجه را تیز می کند. فرز صعودی باعث بهبود پرداخت می شود و اپراتورها اشکال پیچیده را برای برش ثابت به بخش های کوچکتر می شکنند. تغذیه اولیه 60 تا 70 درصد از نرخ های معمولی و سرعت برش 20 تا 30 درصد زیر مقادیر آسیاب صاف، برش را ثابت نگه می دارد. درگیری ابزار باید کمتر از 15 درصد قطر ابزار باقی بماند. برای تکمیل، یک پله 5-10٪ از قطر ابزار با تغذیه حدود 25٪ کاهش یافته است و برش های چندگانه نور به خوبی کار می کند. مسیرهای ابزار Z ثابت برای سطوح شیب دار بالای 60 درجه مناسب هستند، مسیرهای ابزار مارپیچی برای منحنی های کم عمق زیر 30 درجه مناسب هستند و هندسه مختلط به هر دو نیاز دارد. با افزایش شیب زاویه سطح، ارتفاع گوش ماهی را یکنواخت نگه میدارد. این انتخابها به یک فرز تکی اجازه میدهد تا بدون تغییر ابزار، از برداشتن مواد حجیم به یک روکش خوب حرکت کند. هر پاس، مواد را از قطعه کار در مقادیر کم و کنترل شده حذف می کند، و این کنترل چیزی است که یک قسمت ناهموار را از یک قطعه تمام شده جدا می کند.
هر ماده ابزار برای کار متفاوتی بهترین کار را دارد. فولاد با سرعت بالا لبه تیز را حفظ می کند و ضربه را به خوبی کنترل می کند. این برای برش های منقطع، ماشینکاری با سرعت پایین و فلزات نرم تر مانند آلومینیوم، برنج و مس کار می کند. همچنین برای ماشین های CNC قدیمی که خیلی سفت نیستند مناسب است. ضربه زدن و reaming نیز به خوبی با آن کار می کند. فولاد کبالت در وسط سقوط می کند، با مقاومت حرارتی بهتری نسبت به HSS ساده. کاربید جامد در سرعت و سختی برنده می شود. فولادهای قالب سخت شده را در محدوده HRC 60-68 با سرعت دوک بالا برش می دهد. کاتری که در HRC55 به خوبی عمل می کند ممکن است در HRC65 به مدت طولانی دوام نیاورد، بنابراین سختی به تنهایی انتخاب نمی کند.
درجه ابزار باید با مواد و مرحله کار مطابقت داشته باشد. Hiboo Tools درجه سختی را از HRC48 تا HRC65 به عنوان نمونه ای از این تطابق ارائه می دهد. یک مغازه برای کارهای نرم تر درجه پایین تری و برای فولاد سخت شده درجه بالاتری انتخاب می کند. هندسه، پایداری پوشش، استحکام لبه و استحکام راهاندازی همگی اهمیت دارند. آسیاب انتهایی خشن مواد حجیم را به سرعت حذف می کند، در حالی که آسیاب پایانی سطح را صاف می کند. هر دو نوع به یک تخت ابزار کامل تعلق دارند.
بودجه به اندازه عملکرد، تصمیم را شکل می دهد. فولاد پرسرعت در جلو هزینه کمتری دارد و حمل و نقل سختی دارد که مناسب مغازههای کم حجم و فرزهای همه منظوره است. کاربید جامد هزینه بیشتری دارد اما در مواد سخت به مراتب بیشتر دوام می آورد، بنابراین هزینه هر قطعه اغلب در طولانی مدت به نفع آن است. فولاد کبالت برای مغازه هایی که نیاز به چقرمگی و مقاومت حرارتی بدون قیمت کاربید دارند، مسیری میانی ارائه می دهد.
Compliance یک لایه دیگر اضافه می کند. مغازه ها باید از استانداردهای ایمنی برای گرد و غبار، مایع خنک کننده و محافظ ماشین پیروی کنند. ابزار برش نیز باید با استحکام و سرعت دوک دستگاه مطابقت داشته باشد. راه اندازی فرز همه منظوره در آسیاب دستی قدیمی تر ممکن است با HSS بهترین کار را داشته باشد. یک فولاد سخت شده برش سلولی با سرعت بالا به کاربید جامد نیاز دارد. تطبیق دستگاه فرز با مواد، عملکرد و بودجه، برش را قابل پیش بینی نگه می دارد. این رویکرد مبتنی بر تناسب، به هر مغازهای بهتر از یک قانون کلی خدمات میدهد.
آسیاب های انتهایی کاربید، فلزات، پلاستیک ها و کامپوزیت ها را در کارگاه های هوافضا، خودرو، پزشکی و ماشین آلات عمومی برش می دهند. آنها پروفیل، شکاف، رو به رو و کانتورینگ را با سرعت و دقت انجام می دهند. این ابزارها همچنان بهترین انتخاب برای برش با راندمان بالا هستند. لبه های کاربید سخت در فرزهای طولانی دوام می آورند. حذف مواد ثابت همچنین از پوشش سطح هر قطعه کار محافظت می کند. با این حال، هیچ طراحی واحدی برای هر شغلی کار نمی کند. بهترین انواع به مواد، عملکرد و بودجه بستگی دارد. فروشگاهی که ابزار را با کار تطبیق دهد، دقت واقعی و عمر ابزار طولانیتری دارد. این رویکرد مبتنی بر تناسب، هر پاس برشی را قابل پیشبینی و کارآمد نگه میدارد.
فولاد می تواند لبه اولیه تیزتری داشته باشد. با این حال، آسیاب انتهایی کاربید لبه خود را به مدت طولانی تری تحت بار نگه می دارد. در مواد سخت، این لبه ماندگار در عمل از فولاد بهتر است.
مغازه ها از آن برای برش با سرعت بالا فلزات سخت مانند فولاد و تیتانیوم استفاده می کنند. این اسلات ها، جیب ها و اشکال پیچیده سه بعدی را در ماشین های CNC تشکیل می دهد. دقت بالا باقی می ماند و عمر ابزار طولانی می شود.
آسیاب های مربع انتهایی Hiboo Tools از آلومینیوم، چدن، فولاد ضد زنگ و فولاد سخت شده استفاده می کنند. آسیاب های انتهایی گلوله ای فولاد آلیاژی، فولاد سخت شده، فولاد ضد زنگ و چدن را پوشش می دهند. گریدها از HRC48 تا HRC65 اجرا می شوند، بنابراین کاربران ابزار را با قطعه کار مطابقت می دهند.
کاربید شکننده است. لرزش، بریدگی قطع شده یا انحراف دستگاه می تواند لبه را برش دهد. تنظیمات سخت و سرعت صحیح از ابزار محافظت می کند. یک برنامه فرز ثابت و مدیریت دقیق عملکرد را در همه انواع قابل پیش بینی نگه می دارد.
بله Hiboo Tools اندازه، هندسه و تعداد فلوت را از نقشه های مشتریان سفارشی می کند. حداقل سفارش برای اولین همکاری 10 عدد می باشد. تحویل معمولاً 7 تا 10 روز پس از پیش پرداخت طول می کشد.


