


Visualizações: 0 Autor: Editor do site Horário de publicação: 21/10/2026 Origem: Site


As fresas de topo de metal duro são ferramentas de corte giratórias usadas em fresadoras CNC e manuais. Eles moldam, ranhuram, perfilam e dão acabamento a uma peça de trabalho com alta precisão e eficiência. Essas ferramentas removem material de uma peça de trabalho para atingir o tamanho ou formato desejado.
A resposta principal vem primeiro: as fresas de topo de metal duro cortam metais, plásticos, madeira e compósitos. Oficinas aeroespaciais, automotivas, médicas e de máquinas em geral os utilizam todos os dias. O metal duro mantém uma aresta afiada durante longos ciclos de fresamento, para que o corte permaneça rápido e repetível. Os operadores também dependem dessas ferramentas para trabalhos de ranhuras, faceamento e perfilamento. Diferentes tipos se adaptam a diferentes trabalhos e combinar a ferramenta com a tarefa compensa.
As fresas de topo de metal duro cortam metais, plásticos, madeira e compósitos com grande precisão e velocidade.
Essas ferramentas duram de 10 a 20 vezes mais do que ferramentas de aço rápido . Isso economiza tempo e dinheiro.
Escolha o tipo de fresa de topo e o revestimento adequado ao material para obter os melhores resultados.
Use fresas de topo de metal duro para perfilamento, abertura de canais, faceamento e contorno em máquinas CNC e manuais.
Escolha a classe de ferramenta e o orçamento corretos para que seu corte permaneça estável e eficiente.
As fresas de topo de metal duro são ferramentas de corte rotativas poderosas. Centros de usinagem CNC e fresadoras manuais os prendem em um fuso. O fuso gira a ferramenta contra a peça a uma velocidade e avanço definidos. A ferramenta gira e retira material de uma peça de trabalho. As oficinas escolhem essas fresas para fresamento rápido e repetível e escolhem entre vários tipos para diferentes trabalhos.
As fresas de topo de metal duro começam como pó de carboneto de tungstênio. Os fabricantes misturam esses grãos com um aglutinante de cobalto, geralmente de 6% a 15% de cobalto. Pequenas quantidades de inibidores de crescimento de grãos, como adições de vanádio e cromo, mantêm os grãos finos durante a sinterização. O resultado é uma estrutura de microgrãos com partículas abaixo de 1 μm. Esta estrutura proporciona uma dureza muito elevada e uma resistência à ruptura transversal de cerca de 500 ksi ou mais. A Hiboo Tools fabrica suas ferramentas de metal duro a partir de material microgrão e adiciona um revestimento Black Nano para proteção contra desgaste. O revestimento reduz o atrito e adiciona resistência ao calor na aresta de corte. Os grãos finos também resistem a lascas nas bordas.
O material mantém a dureza em altas temperaturas. O aço rápido mantém a dureza em cerca de 1.100°F, enquanto a ferramenta mantém a dureza em cerca de 1.400°F. Essa resistência ao calor permite que uma fresa funcione em velocidades mais altas sem amolecer. Também atinge Rc 89-93 na escala HRA, muito acima do Rc 63-65 do aço rápido. Velocidades mais altas do fuso reduzem o tempo de ciclo e aumentam o rendimento. Uma configuração rígida e a taxa de avanço correta mantêm essa vantagem.
A resistência ao desgaste explica o resto. Suas arestas de corte duram de 10 a 20 vezes mais do que as arestas de aço rápido em muitos trabalhos. O material também corta peças endurecidas até Rc 65 e superiores. As classes de metal duro inteiriças, portanto, mantêm a precisão em longos ciclos de corte e protegem o acabamento superficial. A longa vida útil da ferramenta também reduz o tempo de inatividade para trocas de ferramentas. As oficinas que monitoram o desgaste da ferramenta aproveitam ao máximo cada fresa. Essas características tornam o metal duro a escolha padrão para trabalhos de usinagem exigentes.
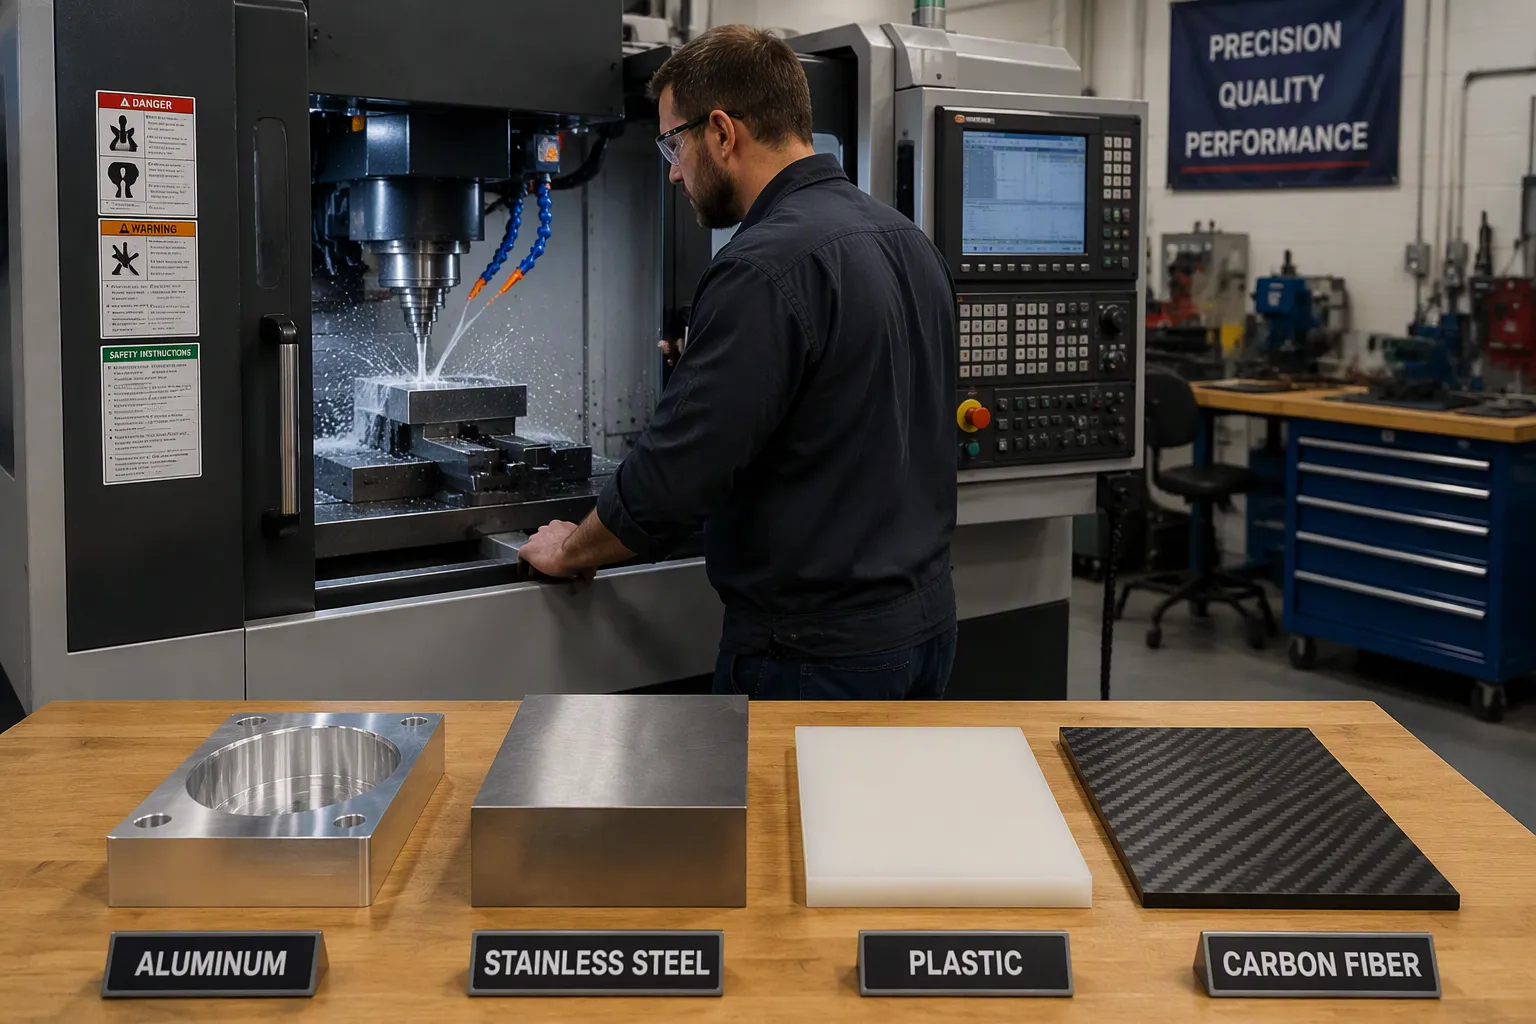
As fresas de topo de metal duro funcionam em muitos materiais diferentes. Aço, aço inoxidável, titânio, alumínio, ferro fundido e ligas endurecidas estão todos dentro de sua faixa. Materiais mais macios, como plásticos, madeira e compósitos, também cortam bem quando você usa o formato e o revestimento corretos. O alumínio corta melhor com canais afiados e superfícies lisas, porque o metal macio adere às bordas quando fica quente. As ligas endurecidas precisam de classes que resistam ao calor e mantenham uma aresta viva sob pressão.
Os compostos criam seus próprios problemas e o design de ferramentas resolve cada um deles. A tabela abaixo mostra problemas comuns e soluções práticas.
Desafio |
Como é abordado |
|---|---|
Delaminação de camadas compostas |
As fresas de topo de canal reto empurram as forças de corte para fora; cortadores de compressão usam hélices opostas para cima/para baixo para manter as camadas juntas |
Fibras não cortadas |
Geometria de inclinação altamente positiva corta fibras; ferramentas de corte diamantado com dentes alternados esquerdo/direito cortam fibras |
Rasgo de fibra |
Os cortadores de compressão mantêm a remoção do material estável; finalizadores compostos usam uma hélice lenta e alta contagem de canais |
Desgaste irregular da ferramenta devido ao vidro abrasivo ou fibra de carbono |
O revestimento de diamante amorfo melhora a lubrificação; O diamante CVD funciona para caixas com alto teor de fibra; As ferramentas PCD duram mais |
Mau acabamento superficial de materiais misturados |
Acabamentos compostos com hélice lenta e alta contagem de canais adicionam pontos de contato para suavidade |
Lascas pegajosas aninhadas ao redor do cortador |
A geometria do quebra-cavacos encurta os cavacos e os ajuda a serem eliminados |
As oficinas aeroespaciais fresam peças estruturais de titânio, onde a relação resistência-peso e a resistência à corrosão são importantes. Metal duro de grão ultrafino em formato plano, ponta esférica e formas de raio de canto lidam com fresamento lateral, superfícies curvas e cantos reforçados. Os revestimentos AlTiN e TiAlN funcionam para trabalhos gerais de titânio, e a geometria aprimorada mantém os cavacos em movimento e o corte estável.
As fábricas automotivas realizam usinagem de alto volume de alumínio para carcaças de motores e transmissões. As rápidas velocidades do fuso e a remoção limpa de cavacos mantêm os tempos de ciclo curtos. Os fabricantes de dispositivos médicos cortam ligas de titânio, aço inoxidável e cromo-cobalto, além de polímeros como o UHMPE. Eles mantêm o desvio próximo de 0,01 mm em ferramentas pequenas e visam um acabamento superficial de 15–18 µin em áreas críticas de rolamento. As ferramentas retificadas de metal duro funcionam bem para essas peças complexas e materiais duros.
A tolerância da ferramenta e a tolerância da peça acabada estão relacionadas, mas não são iguais. A precisão final da peça também depende do desvio, da deflexão da ferramenta, da condição da máquina, do percurso da ferramenta, da tolerância de corte, da temperatura e do método de inspeção.
As oficinas de moldes e matrizes cortam aços endurecidos e ligas tratadas termicamente, onde grãos finos e revestimentos protegem a nitidez das arestas. A fabricação geral abrange o perfilamento diário, abertura de canais e faceamento em máquinas CNC e manuais. Em todas essas configurações, a classe de ferramenta e o revestimento corretos decidem quanto tempo a aresta dura e quão limpo o corte parece. A correspondência dos tipos de ferramentas com o material e o trabalho ainda é o caminho mais seguro para resultados confiáveis em aplicações de fresamento industrial.
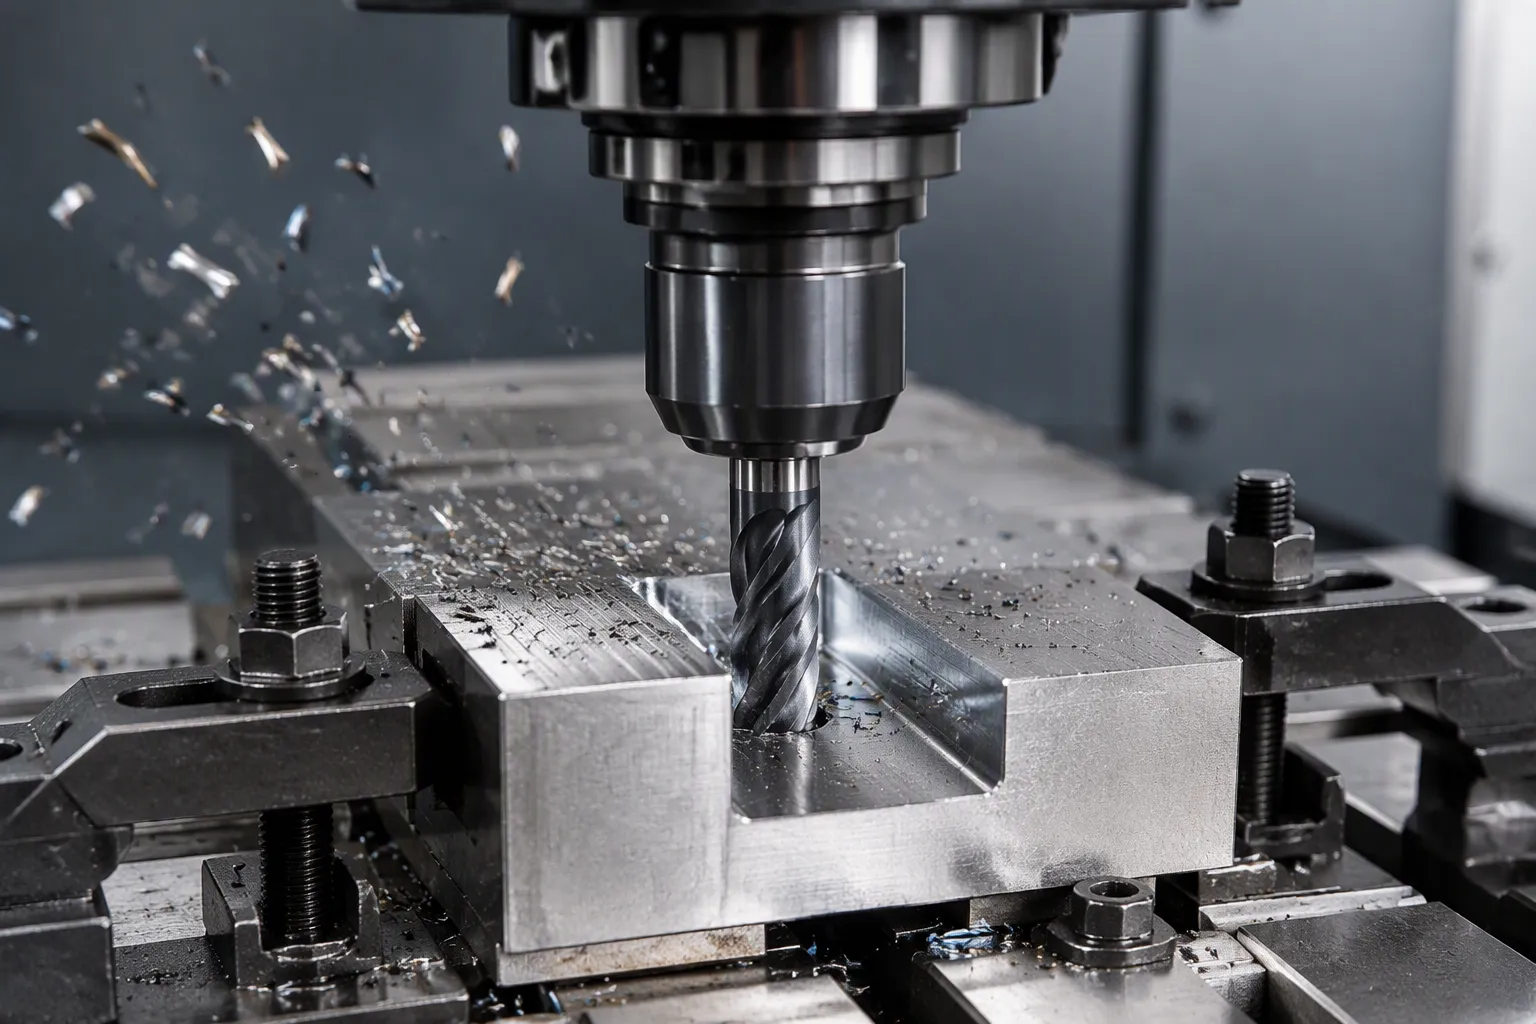
As fresas de topo quadrado de metal duro fazem a maior parte do trabalho diário em trabalhos de fresamento. Sua ponta plana e ângulo de canto de 90 graus criam slots, bolsos e ombros limpos e de fundo plano. As cargas de corte são distribuídas uniformemente por toda a largura da ponta, para que essas ferramentas possam suportar passes mais pesados e agressivos. Ferramentas Hiboo' Fresas de topo quadradas HRC55° e As fresas de topo quadradas HRC60° se adaptam bem a essa função. As oficinas os utilizam para perfilamento, abertura de canais, faceamento e fresamento de cantos a 90 graus em aço, aço inoxidável e ligas endurecidas.
A tabela abaixo mostra onde cada geometria se ajusta melhor.
Consideração |
Melhor escolha |
Por que |
|---|---|---|
Bolsos de fundo plano |
Deixa superfícies limpas e planas |
|
Cantos internos apertados |
Fresa de topo quadrada (arestas vivas) |
Define as bordas com nitidez |
Alta remoção de material |
Fresa de topo quadrado |
Permite cortes mais profundos e maior avanço |
Slot de uso geral |
Fresa de topo quadrado |
Versátil e eficiente |
Contornos 3D suaves |
Fresa de ponta esférica |
Engajamento contínuo da ferramenta |
Prioridade de acabamento superficial |
Fresa de ponta esférica |
Reduz marcas de vieiras |
A rampa e a entrada helicoidal pertencem ao mesmo kit de ferramentas. A rampa circular utiliza todos os três eixos e distribui as forças de corte, o que proporciona maior vida útil da ferramenta. Uma oficina pode primeiro calcular os avanços para um corte de canal e depois usar uma calculadora de interpolação para encontrar o ângulo de rampa e a taxa de avanço ajustada. Para um furo de 2', um exemplo trabalhado fornece um ângulo de rampa de 6,1° e 31 IPM, mais lento que o avanço de ranhura reta de 43 IPM. Ângulos de rampa de 1°–3° funcionam para materiais ferrosos duros, enquanto 3°–10° funcionam para trabalhos macios e não ferrosos. Um núcleo de ferramenta forte e espaço para remoção de cavacos são importantes aqui. Os operadores devem sempre ajustar os avanços e velocidades para o corte em rampa em vez de usar configurações normais.
Superfícies curvas precisam de uma ferramenta diferente. As fresas de topo esférico de metal duro tocam a superfície ao longo de um pequeno arco em vez de um canto afiado. Esse contato reduz as marcas da ferramenta e diminui a força de corte, o que melhora a estabilidade e o acabamento superficial. O formato da bola segue arcos e contornos complexos sem a interferência que uma ferramenta quadrada causaria. As oficinas de moldes valorizam esse comportamento porque reduz o tempo de polimento manual.
Diversas estratégias aguçam o resultado. O fresamento concordante melhora o acabamento e os operadores quebram formas complexas em seções menores para um corte estável. Um avanço inicial de 60 a 70% das taxas normais e uma velocidade de corte de 20 a 30% abaixo dos valores da fresa de topo plano mantêm o corte estável. O engate da ferramenta deve ficar abaixo de 15% do diâmetro da ferramenta. Para acabamento, um passo lateral de 5–10% do diâmetro da ferramenta com avanço lento em cerca de 25% e vários cortes leves funciona bem. Os percursos Z constantes são adequados para superfícies íngremes acima de 60°, os percursos espirais são adequados para curvas rasas abaixo de 30° e a geometria mista precisa de ambos. Reduzir o passo lateral à medida que o ângulo da superfície aumenta mantém a altura da vieira uniforme. Essas opções permitem que uma única fresa passe da remoção de material a granel até um acabamento fino sem troca de ferramentas. Cada passagem remove material de uma peça em quantidades pequenas e controladas, e esse controle é o que separa uma peça bruta de uma peça acabada.
Cada material de ferramenta funciona melhor para um trabalho diferente. O aço rápido mantém uma borda afiada e suporta bem os choques. Funciona para cortes interrompidos, usinagem em baixa velocidade e metais mais macios como alumínio, latão e cobre. Também é adequado para máquinas CNC mais antigas que não são muito rígidas. Rosquear e alargar também funcionam bem com isso. O aço cobalto fica no meio, com melhor resistência ao calor do que o HSS simples. O metal duro vence em velocidade e dureza. Ela corta aços para moldes endurecidos na faixa HRC 60–68 em altas velocidades do fuso. Uma fresa que funciona bem em HRC55 pode não durar tanto em HRC65, portanto a dureza por si só não faz a escolha.
A qualidade da ferramenta deve corresponder ao material e à etapa do trabalho. A Hiboo Tools oferece graus de dureza de HRC48 a HRC65 como um exemplo dessa combinação. Uma oficina escolhe uma classe mais baixa para trabalhos mais macios e uma classe mais alta para aço endurecido. Geometria, estabilidade do revestimento, resistência das arestas e rigidez da configuração também são importantes. Uma fresa de desbaste remove o material a granel rapidamente, enquanto uma fresa de acabamento suaviza a superfície. Ambos os tipos pertencem a um berço de ferramentas completo.
O orçamento molda a decisão tanto quanto o desempenho. O aço rápido custa menos no início e exige um manuseio brusco, o que é adequado para oficinas de baixo volume e fresamento de uso geral. O metal duro sólido custa mais , mas dura muito mais em materiais duros; portanto, o custo por peça geralmente o favorece em tiragens longas. O aço cobalto oferece um caminho intermediário para oficinas que precisam de tenacidade e resistência ao calor sem preços de metal duro.
A conformidade adiciona outra camada. As oficinas devem seguir os padrões de segurança para poeira, líquido refrigerante e proteção de máquinas. A ferramenta de corte também deve ser adequada à rigidez da máquina e à velocidade do fuso. Uma configuração de fresamento de uso geral em uma fresadora manual mais antiga pode funcionar melhor com HSS. Um aço endurecido de corte celular de alta velocidade precisa de metal duro sólido. Combinar a fresa com o material, a operação e o orçamento mantém o corte previsível. Essa abordagem baseada no ajuste atende melhor a todas as lojas do que uma única regra geral.
As fresas de topo de metal duro cortam metais, plásticos e compósitos em oficinas aeroespaciais, automotivas, médicas e de máquinas em geral. Eles fazem perfis, ranhuras, faceamento e contornos com velocidade e precisão. Essas ferramentas ainda são a melhor escolha para cortar com alta eficiência. Arestas de metal duro resistentes duram longos ciclos de fresamento. A remoção constante de material também protege o acabamento superficial de cada peça de trabalho. Ainda assim, nenhum design funciona para todos os trabalhos. Os melhores tipos dependem do material, da operação e do orçamento. Uma oficina que combina a ferramenta com a tarefa obtém precisão real e maior vida útil da ferramenta. Essa abordagem baseada no ajuste mantém cada passagem de corte previsível e eficiente.
O aço pode ter uma borda inicial mais nítida. No entanto, uma fresa de topo de metal duro mantém sua aresta por muito mais tempo sob carga. Em materiais duros, essa vantagem duradoura supera o aço na prática.
As lojas o utilizam para corte em alta velocidade de metais duros como aço e titânio. Ele forma ranhuras, bolsões e formas 3D complexas em máquinas CNC. A precisão permanece alta e a vida útil da ferramenta é longa.
As fresas de topo quadradas da Hiboo Tools lidam com alumínio, ferro fundido, aço inoxidável e aço temperado. As fresas de topo esférico abrangem ligas de aço, aço temperado, aço inoxidável e ferro fundido. As classes vão de HRC48 a HRC65, para que os usuários combinem a ferramenta com a peça de trabalho.
O carboneto é frágil. Vibração, cortes interrompidos ou deflexão da máquina podem lascar a aresta. Configurações rígidas e velocidades corretas protegem a ferramenta. Um plano de fresamento constante e um manuseio cuidadoso mantêm o desempenho previsível em todos os tipos.
Sim. Hiboo Tools personaliza tamanho, geometria e contagem de canais a partir dos desenhos do cliente. O pedido mínimo é de 10 peças para uma primeira cooperação. A entrega geralmente leva de 7 a 10 dias após o pagamento antecipado.


