


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-21 Origine : Site


Les fraises en carbure sont des outils de coupe tournants utilisés sur les fraiseuses CNC et manuelles. Ils façonnent, rainurent, profilent et finissent une pièce avec une grande précision et efficacité. Ces outils retirent de la matière d'une pièce pour atteindre la taille ou la forme souhaitée.
La réponse principale vient en premier : les fraises en carbure coupent les métaux, les plastiques, le bois et les composites. Les ateliers d'usinage de l'aérospatiale, de l'automobile, du médical et de l'usinage général les utilisent quotidiennement. Le carbure conserve un bord tranchant lors de longs fraisages, de sorte que la coupe reste rapide et reproductible. Les opérateurs dépendent également de ces outils pour les travaux de rainurage, de surfaçage et de profilage. Différents types correspondent à différentes tâches, et adapter l'outil à la tâche est payant.
Les fraises en carbure coupent les métaux, les plastiques, le bois et les composites avec une grande précision et rapidité.
Ces outils durent 10 à 20 fois plus longtemps que outils en acier rapide . Cela vous fait gagner du temps et de l'argent.
Choisissez le type de fraise et le revêtement adaptés au matériau pour obtenir les meilleurs résultats.
Utilisez des fraises en carbure pour le profilage, le rainurage, le dressage et le contournage sur les machines CNC et manuelles.
Choisissez la bonne qualité d'outil et le bon budget pour que votre coupe reste stable et efficace.
Les fraises en carbure sont de puissants outils de coupe rotatifs. Les centres d'usinage CNC et les fraiseuses manuelles les saisissent tous deux dans une broche. La broche fait tourner l'outil contre la pièce à une vitesse et une avance définies. L'outil tourne et enlève de la matière sur une pièce. Les ateliers choisissent ces fraises pour un fraisage rapide et reproductible, et choisissent parmi plusieurs types pour différents travaux.
Les fraises en carbure monobloc commencent sous forme de poudre de carbure de tungstène. Les fabricants mélangent ces grains avec un liant au cobalt, généralement composé de 6 à 15 % de cobalt. De petites quantités d'inhibiteurs de croissance des grains, tels que des ajouts de vanadium et de chrome, maintiennent la finesse des grains pendant le frittage. Le résultat est une structure de micrograins avec des particules inférieures à 1 μm. Cette structure confère une dureté très élevée et une résistance à la rupture transversale d'environ 500 ksi ou plus. Hiboo Tools fabrique ses outils en carbure monobloc à partir d'un matériau micrograin et ajoute un revêtement Black Nano pour la protection contre l'usure. Le revêtement réduit la friction et ajoute une résistance à la chaleur au niveau du tranchant. Les grains fins résistent également à l'écaillage sur les bords.
Le matériau conserve sa dureté à haute température. L'acier rapide maintient la dureté à environ 1 100 °F, tandis que l'outil maintient la dureté à environ 1 400 °F. Cette résistance à la chaleur permet à une fraise de fonctionner à des vitesses plus élevées sans ramollir. Il atteint également le Rc 89-93 sur l'échelle HRA, bien au-dessus du Rc 63-65 de l'acier rapide. Des vitesses de broche plus élevées raccourcissent le temps de cycle et augmentent le débit. Une configuration rigide et une avance appropriée conservent cet avantage.
La résistance à l’usure explique le reste. Ses tranchants durent 10 à 20 fois plus longtemps que les tranchants en acier rapide dans de nombreux travaux. Le matériau coupe également des pièces durcies à Rc 65 et plus. Les nuances de carbure monobloc maintiennent donc la précision sur de longues courses de coupe et protègent la finition de surface. La longue durée de vie des outils réduit également les temps d'arrêt liés aux changements d'outils. Les ateliers qui suivent l’usure des outils tirent le meilleur parti de chaque outil. Ces caractéristiques font du carbure le choix par défaut pour les travaux d'usinage exigeants.
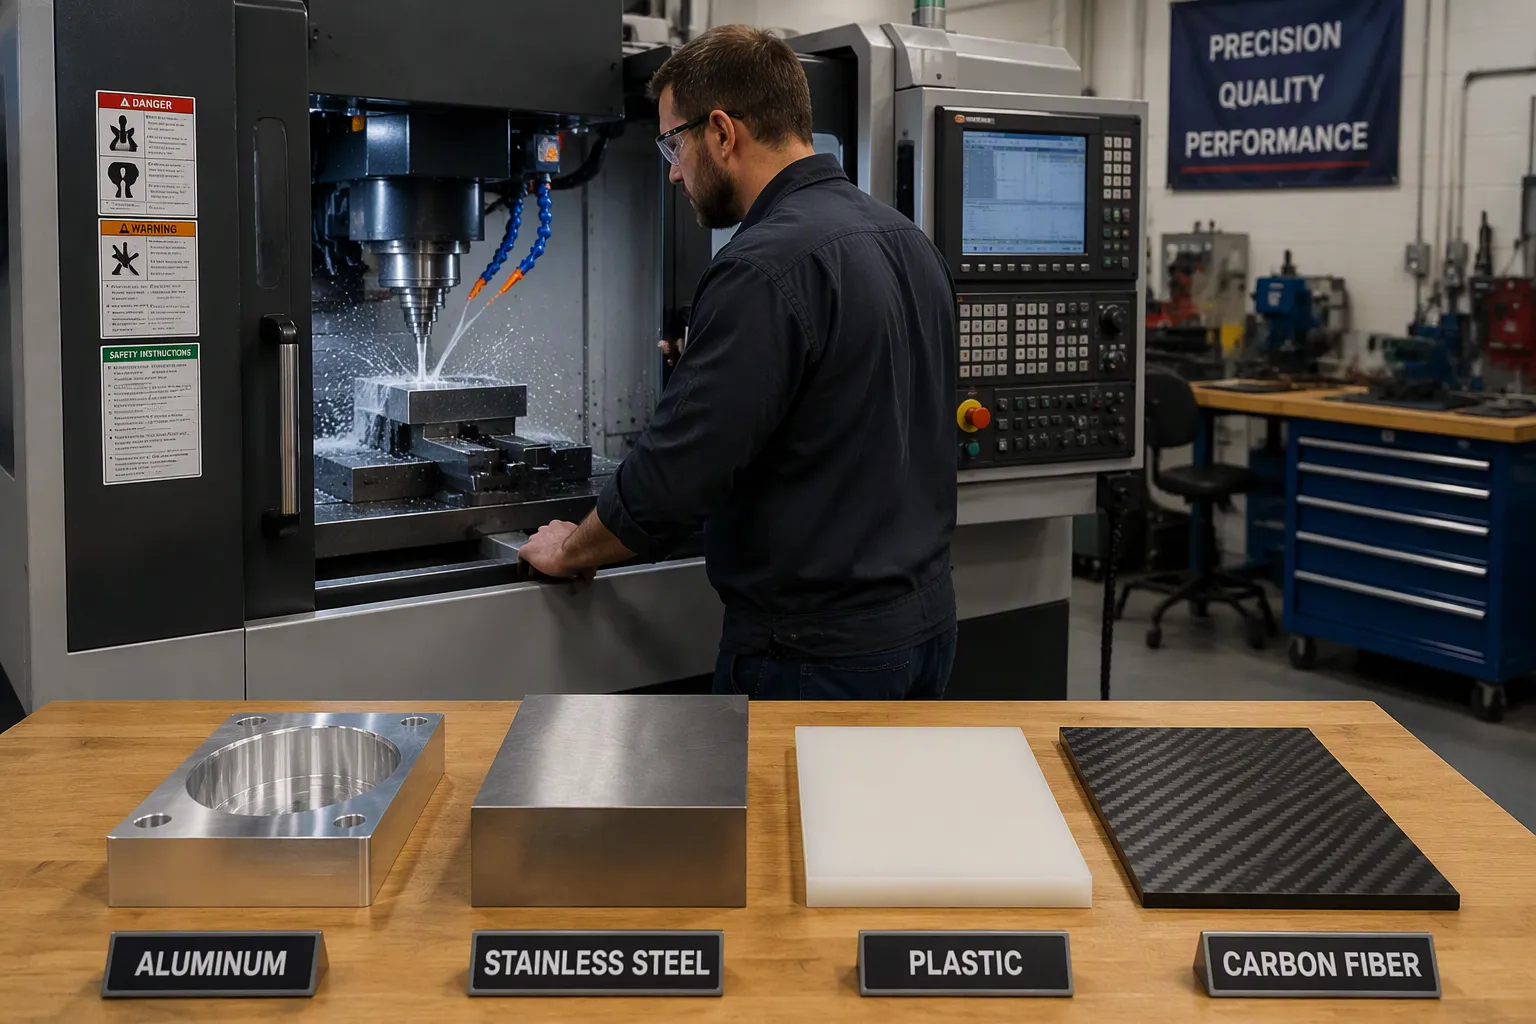
Les fraises en carbure fonctionnent sur de nombreux matériaux différents. L'acier, l'acier inoxydable, le titane, l'aluminium, la fonte et les alliages trempés font tous partie de leur gamme. Les matériaux plus souples comme les plastiques, le bois et les composites se coupent également bien lorsque vous utilisez la bonne forme et le bon revêtement. L'aluminium coupe mieux avec des cannelures pointues et des surfaces lisses, car le métal mou adhère aux bords lorsqu'il devient chaud. Les alliages trempés nécessitent des nuances qui résistent à la chaleur et conservent une arête vive sous pression.
Les composites créent leurs propres problèmes et la conception des outils les résout. Le tableau ci-dessous présente les problèmes courants et les solutions pratiques.
Défi |
Comment cela est-il abordé |
|---|---|
Délaminage des couches composites |
Les fraises à cannelure droite poussent les forces de coupe vers l'extérieur ; les coupeurs à compression utilisent des hélices haut/bas opposées pour maintenir les couches ensemble |
Fibres non coupées |
La géométrie de râteau hautement positive cisaille les fibres ; outils diamantés avec dents alternées gauche/droite coupant les fibres |
Arrachage des fibres |
Les fraises à compression maintiennent l'enlèvement de matière stable ; les finisseurs composites utilisent une hélice lente et un nombre élevé de cannelures |
Usure inégale des outils due au verre abrasif ou à la fibre de carbone |
Le revêtement en diamant amorphe améliore le pouvoir lubrifiant ; Le diamant CVD fonctionne pour les boîtiers à haute teneur en fibres ; L'outillage PCD dure le plus longtemps |
Mauvaise finition de surface due à des matériaux mélangés |
Les finisseurs composites à hélice lente et à nombre élevé de cannelures ajoutent des points de contact pour plus de douceur |
Copeaux filandreux se nichent autour du couteau |
La géométrie du brise-copeaux raccourcit les copeaux et les aide à être éliminés |
Les ateliers aérospatiaux usinent des pièces structurelles en titane, là où le rapport résistance/poids et la résistance à la corrosion sont importants. Carbure monobloc à grain ultra fin en plat, Le nez sphérique et les formes de rayon d'angle permettent le fraisage latéral, les surfaces incurvées et les coins renforcés. Les revêtements AlTiN et TiAlN conviennent aux travaux généraux sur le titane, et la géométrie améliorée maintient les copeaux en mouvement et la coupe stable.
Les usines automobiles effectuent un usinage d'aluminium en grand volume pour les carters de moteur et de transmission. Les vitesses de broche rapides et l'élimination propre des copeaux maintiennent les temps de cycle courts. Les fabricants de dispositifs médicaux découpent des alliages de titane, d’acier inoxydable et de cobalt-chrome, ainsi que des polymères tels que l’UHMPE. Ils maintiennent un faux-rond proche de 0,01 mm sur les petits outils et visent une finition de surface de 15 à 18 µin dans les zones d'appui critiques. Les outils rectifiés en carbure monobloc fonctionnent bien pour ces pièces complexes et ces matériaux durs.
La tolérance de l'outil et la tolérance de la pièce finie sont liées mais ne sont pas identiques. La précision de la pièce finale dépend également du faux-rond, de la déflexion de l'outil, de l'état de la machine, du parcours d'outil, de la surépaisseur de coupe, de la température et de la méthode d'inspection.
Les ateliers de moulage et de matrices découpent des aciers trempés et des alliages traités thermiquement, où les grains fins et les revêtements protègent la netteté des bords. La fabrication générale couvre le profilage, le rainurage et le dressage quotidiens sur les machines CNC et manuelles. Dans tous ces contextes, la qualité de l'outil et le revêtement appropriés déterminent la durée de vie du bord et l'apparence nette de la coupe. Faire correspondre les types d'outils au matériau et à la tâche reste le chemin le plus sûr vers des résultats fiables dans les applications de fraisage industriel.
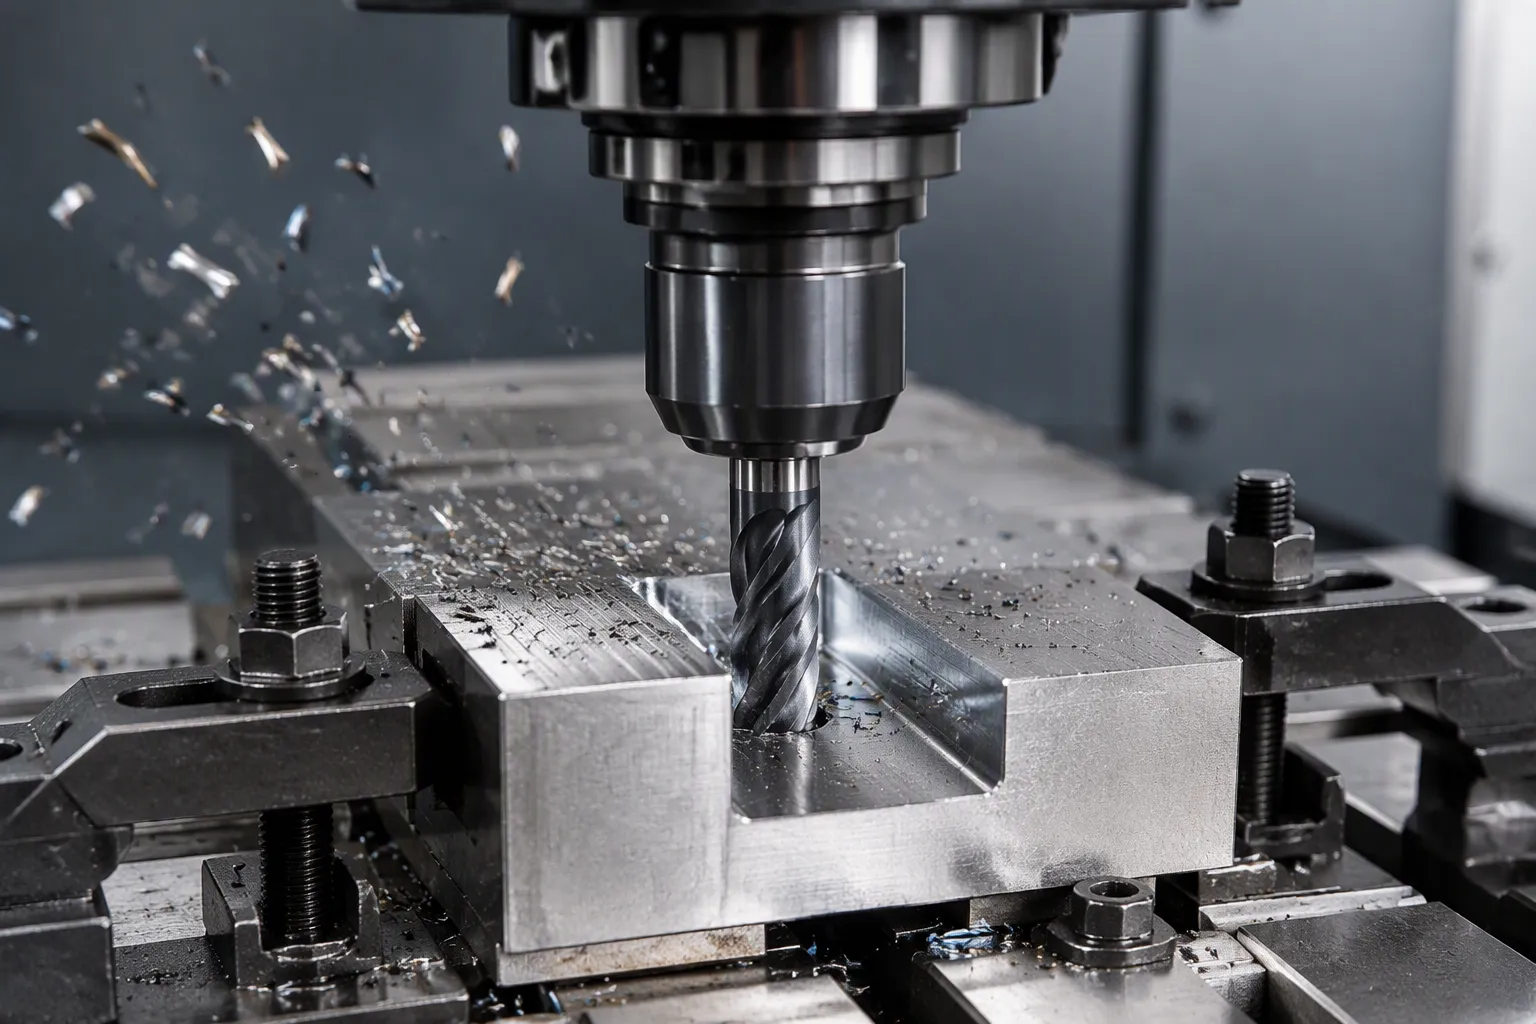
Les fraises carrées en carbure effectuent la plupart des travaux quotidiens de fraisage. Leur pointe plate et leur angle de coin de 90 degrés créent des fentes, des poches et des épaules propres et à fond plat. Les charges de coupe sont réparties uniformément sur toute la largeur de la pointe, de sorte que ces outils peuvent effectuer des passes plus lourdes et plus agressives. Outils Hiboo' Fraises carrées HRC55° et Les fraises carrées HRC60° répondent bien à ce rôle. Les ateliers les utilisent pour le profilage, le rainurage, le surfaçage et le fraisage d'épaulements sur l'acier, l'acier inoxydable et les alliages trempés.
Le tableau ci-dessous montre où chaque géométrie s'adapte le mieux.
Considération |
Meilleur choix |
Pourquoi |
|---|---|---|
Poches à fond plat |
Laisse des surfaces propres et planes |
|
Coins internes serrés |
Fraise carrée (bords vifs) |
Définit nettement les bords |
Enlèvement de matière élevé |
Fraise carrée |
Permet des coupes plus profondes et une avance plus élevée |
Emplacement à usage général |
Fraise carrée |
Polyvalent et efficace |
Contours 3D lisses |
Fraise à bout sphérique |
Engagement continu des outils |
Priorité à l'état de surface |
Fraise à bout sphérique |
Réduit les marques de pétoncles |
La rampe et l'entrée hélicoïdale appartiennent à la même boîte à outils. La rampe circulaire utilise les trois axes et répartit les forces de coupe, ce qui confère à l'outil la plus longue durée de vie. Un atelier peut d'abord calculer les avances pour une coupe de rainurage, puis utiliser un calculateur d'interpolation pour trouver l'angle de rampe et l'avance ajustée. Pour un trou de 2', un exemple travaillé donne un angle de rampe de 6,1° et 31 IPM, plus lent que l'avance à fente droite de 43 IPM. Des angles de rampe de 1° à 3° fonctionnent pour les matériaux ferreux durs, tandis que 3° à 10° fonctionnent pour les travaux tendres et non ferreux. Un noyau d'outil solide et un espace pour l'élimination des copeaux sont importants ici. Les opérateurs doivent toujours ajuster les avances et les vitesses pour la coupe en rampe au lieu d'utiliser les réglages normaux.
Les surfaces courbes nécessitent un outil différent. Les fraises sphériques en carbure touchent la surface le long d'un petit arc plutôt que d'un coin pointu. Ce contact réduit les marques d'outils et diminue la force de coupe, ce qui améliore la stabilité et la finition de surface. La forme de la boule suit des arcs et des contours complexes sans l'interférence qu'un outil carré provoquerait. Les ateliers de moulage apprécient ce comportement car il réduit le temps de polissage manuel.
Plusieurs stratégies aiguisent le résultat. Le fraisage en montée améliore la finition et les opérateurs divisent les formes complexes en sections plus petites pour une coupe régulière. Une avance de départ de 60 à 70 % des vitesses normales et une vitesse de coupe de 20 à 30 % inférieure aux valeurs des fraises à bout plat maintiennent la coupe stable. L'engagement de l'outil doit rester inférieur à 15 % du diamètre de l'outil. Pour la finition, un pas de 5 à 10 % du diamètre de l'outil avec une avance ralentie d'environ 25 % et plusieurs coupes légères fonctionnent bien. Les parcours d'outils en Z constant conviennent aux surfaces raides au-dessus de 60°, les parcours d'outils en spirale conviennent aux courbes peu profondes en dessous de 30° et la géométrie mixte a besoin des deux. La réduction de l'enjambement à mesure que l'angle de la surface s'accentue maintient la hauteur des pétoncles uniforme. Ces choix permettent à une seule fraise de passer de l'enlèvement de matière en vrac à une finition fine sans changer d'outil. Chaque passe enlève de la matière d'une pièce en petites quantités contrôlées, et ce contrôle est ce qui sépare une pièce brute d'une pièce finie.
Chaque matériau d'outil fonctionne mieux pour un travail différent. L'acier rapide conserve un bord tranchant et supporte bien les chocs. Il fonctionne pour les coupes interrompues, l'usinage à basse vitesse et les métaux plus tendres comme l'aluminium, le laiton et le cuivre. Il convient également aux machines CNC plus anciennes et peu rigides. Le taraudage et l'alésage fonctionnent également bien avec. L'acier au cobalt se situe au milieu, avec une meilleure résistance à la chaleur que le HSS ordinaire. Le carbure monobloc gagne en vitesse et en dureté. Il coupe les aciers pour moules trempés dans la gamme HRC 60-68 à des vitesses de broche élevées. Une fraise qui fonctionne bien à HRC55 peut ne pas durer aussi longtemps à HRC65, donc la dureté seule ne fait pas le choix.
La qualité de l'outil doit correspondre au matériau et à l'étape de travail. Hiboo Tools propose des degrés de dureté allant de HRC48 à HRC65 comme exemple de cette correspondance. Un atelier choisit une qualité inférieure pour un travail plus doux et une qualité supérieure pour l'acier trempé. La géométrie, la stabilité du revêtement, la résistance des bords et la rigidité de l'installation sont également importantes. Une fraise d'ébauche enlève rapidement les matériaux en vrac, tandis qu'une fraise de finition lisse la surface. Les deux types appartiennent à un berceau à outils complet.
Le budget façonne la décision autant que la performance. L'acier rapide coûte moins cher au départ et nécessite une manipulation brutale, ce qui convient aux ateliers à faible volume et au fraisage à usage général. Le carbure monobloc coûte plus cher mais dure beaucoup plus longtemps dans les matériaux durs, de sorte que le coût par pièce le favorise souvent sur les longues séries. L'acier au cobalt offre une voie médiane pour les ateliers qui ont besoin de ténacité et de résistance à la chaleur sans prix de carbure.
La conformité ajoute une autre couche. Les ateliers doivent respecter les normes de sécurité en matière de protection contre la poussière, le liquide de refroidissement et les machines. L'outil de coupe doit également être adapté à la rigidité de la machine et à la vitesse de broche. Une configuration de fraisage à usage général sur une ancienne fraiseuse manuelle peut fonctionner mieux avec HSS. Un acier trempé coupant des cellules à grande vitesse a besoin de carbure monobloc. En adaptant la fraise au matériau, au fonctionnement et au budget, la coupe reste prévisible. Cette approche basée sur l’ajustement sert mieux chaque magasin qu’une seule règle générale.
Les fraises en carbure coupent les métaux, les plastiques et les composites dans les ateliers d'usinage de l'aérospatiale, de l'automobile, du médical et de l'usinage général. Ils effectuent le profilage, le rainurage, le surfaçage et le contourage avec rapidité et précision. Ces outils restent le premier choix pour couper avec une grande efficacité. Les bords en carbure robustes durent même lors de longs travaux de fraisage. Un enlèvement constant de matière protège également la finition de surface de chaque pièce. Pourtant, aucune conception unique ne convient à chaque tâche. Les meilleurs types dépendent du matériau, de l’opération et du budget. Un atelier qui adapte l'outil à la tâche obtient une réelle précision et une durée de vie plus longue. Cette approche basée sur l'ajustement garantit que chaque passe de coupe est prévisible et efficace.
L'acier peut prendre un bord initial plus net. Cependant, une fraise en carbure conserve son tranchant beaucoup plus longtemps sous charge. Sur les matériaux durs, cet avantage durable surpasse l'acier dans la pratique.
Les ateliers l'utilisent pour couper à grande vitesse des métaux durs comme l'acier et le titane. Il forme des fentes, des poches et des formes 3D complexes sur des machines CNC. La précision reste élevée et la durée de vie de l'outil est longue.
Les fraises carrées d'Hiboo Tools manipulent l'aluminium, la fonte, l'acier inoxydable et l'acier trempé. Les fraises à bille couvrent l'acier allié, l'acier trempé, l'acier inoxydable et la fonte. Les nuances vont de HRC48 à HRC65, afin que les utilisateurs adaptent l'outil à la pièce.
Le carbure est fragile. Les vibrations, les coupes interrompues ou la déviation de la machine peuvent ébrécher le bord. Des configurations rigides et des vitesses correctes protègent l’outil. Un plan de fraisage régulier et une manipulation soigneuse garantissent des performances prévisibles pour tous les types.
Oui. Hiboo Tools personnalise la taille, la géométrie et le nombre de flûtes à partir des dessins des clients. La commande minimum est de 10 pièces pour une première coopération. La livraison prend généralement 7 à 10 jours après le paiement anticipé.


