


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-10-21 Kaynak: Alan


Karbür parmak frezeler, CNC ve manuel freze makinelerinde kullanılan eğirme kesme takımlarıdır. Bir iş parçasını yüksek hassasiyet ve verimlilikle şekillendirir, oluk açar, profilini çıkarır ve tamamlarlar. Bu takımlar, istenen boyuta veya şekle ulaşmak için iş parçasından malzemeyi çıkarır.
Ana cevap önce gelir: karbür parmak frezeler metalleri, plastikleri, ahşabı ve kompozitleri keser. Havacılık, otomotiv, medikal ve genel makine atölyeleri bunları her gün kullanıyor. Karbür, uzun frezeleme işlemleri sırasında keskin kenarı korur, böylece kesme işlemi hızlı ve tekrarlanabilir kalır. Operatörler aynı zamanda kanal açma, yüzey işleme ve profil çıkarma işleri için de bu araçlara güveniyor. Farklı türler farklı işlere uyar ve aleti göreve eşleştirmek işe yarar.
Karbür parmak frezeler metalleri, plastikleri, ahşapları ve kompozitleri büyük bir doğruluk ve hızla keser.
Bu aletler, diğerlerinden 10 ila 20 kat daha uzun süre dayanır. yüksek hızlı çelik aletler . Bu size zaman ve para tasarrufu sağlar.
En iyi sonuçları elde etmek için malzemeye uygun parmak freze tipini ve kaplamayı seçin.
CNC ve manuel makinelerde profil işleme, kanal açma, yüzey işleme ve konturlama için karbür parmak frezeleri kullanın.
Kesiminizin istikrarlı ve verimli kalması için doğru takım kalitesini ve bütçeyi seçin.
Karbür parmak frezeler güçlü döner kesici takımlardır. CNC işleme merkezleri ve manuel frezeleme makineleri, bunları bir iş milinde kavrar. İş mili, takımı ayarlanan hız ve ilerlemeyle parçaya doğru döndürür. Takım döner ve iş parçasından malzeme alır. Mağazalar bu kesicileri hızlı, tekrarlanabilir frezeleme için seçiyor ve farklı işler için çeşitli tipler arasından seçim yapıyor.
Katı karbür parmak frezeler tungsten karbür tozu olarak başlar. Üreticiler bu taneleri genellikle %6 ila %15 oranında kobalt içeren bir kobalt bağlayıcıyla karıştırırlar. Vanadyum ve krom ilaveleri gibi küçük miktarlarda tane büyüme inhibitörleri, sinterleme sırasında tanelerin ince kalmasını sağlar. Sonuç, 1 μm'nin altındaki parçacıklara sahip bir mikro taneli yapıdır. Bu yapı çok yüksek sertlik ve yaklaşık 500 ksi veya daha fazla enine kopma mukavemeti sağlar. Hiboo Tools, yekpare karbür takımlarını mikro tanecikli malzemeden yapar ve aşınmaya karşı koruma için Siyah Nano kaplama ekler. Kaplama sürtünmeyi azaltır ve kesici kenarda ısı direncini artırır. İnce taneler aynı zamanda kenarlarda kırılmaya da karşı dayanıklıdır.
Malzeme yüksek ısıda sertliğini tutar. Yüksek hız çeliği sertliği yaklaşık 1.100°F'de tutarken, alet sertliği yaklaşık 1.400°F'de tutar. Bu ısı direnci, frezeleme takımının yumuşamadan daha yüksek hızlarda çalışmasına olanak tanır. Aynı zamanda HRA ölçeğinde Rc 89-93'e ulaşarak yüksek hız çeliğinin Rc 63-65'inin çok üzerindedir. Daha yüksek iş mili hızları çevrim süresini kısaltır ve verimi artırır. Sağlam bir kurulum ve doğru ilerleme hızı bu avantajı korur.
Aşınma direnci gerisini açıklıyor. Birçok işte kesici kenarları yüksek hız çeliği kenarlarından 10 ila 20 kat daha uzun süre dayanır. Malzeme aynı zamanda Rc 65 ve üzeri sertleştirilmiş parçaları da keser. Bu nedenle yekpare karbür kaliteleri uzun kesme işlemlerinde hassasiyeti korur ve yüzey kaplamasını korur. Uzun takım ömrü aynı zamanda takım değişiklikleri için aksama süresini de azaltır. Takım aşınmasını takip eden atölyeler her kesiciden en iyi verimi alır. Bu özellikler, zorlu işleme işleri için karbürün varsayılan seçim olmasını sağlar.
Karbür parmak frezeler birçok farklı malzeme üzerinde çalışır. Çelik, paslanmaz çelik, titanyum, alüminyum, dökme demir ve sertleştirilmiş alaşımların tümü kendi aralıkları dahilindedir. Plastik, ahşap ve kompozitler gibi daha yumuşak malzemeler de doğru şekli ve kaplamayı kullandığınızda iyi keser. Alüminyum keskin oluklar ve pürüzsüz yüzeylerle en iyi şekilde kesilir, çünkü yumuşak metal ısındığında kenarlara yapışır. Sertleştirilmiş alaşımlar, ısıya dayanıklı ve keskin kenarı basınç altında tutan kalitelere ihtiyaç duyar.
Kompozitler kendi sorunlarını yaratır ve takım tasarımı her birini çözer. Aşağıdaki tabloda sık karşılaşılan sorunlar ve pratik düzeltmeler gösterilmektedir.
Meydan okumak |
Nasıl Ele Alınır? |
|---|---|
Kompozit katmanların delaminasyonu |
Düz kanallı parmak frezeler kesme kuvvetlerini dışarı doğru iter; sıkıştırma kesicileri katmanları bir arada tutmak için karşılıklı yukarı/aşağı sarmallar kullanır |
Kesilmemiş lifler |
Yüksek pozitif eğim geometrisi lifleri keser; Fiberleri kesen alternatif sol/sağ dişlere sahip elmas kesim aletler |
Elyaf yırtılması |
Sıkıştırmalı kesiciler malzeme kaldırma işleminin sabit kalmasını sağlar; kompozit kaplamalar yavaş bir helis ve yüksek kanal sayısı kullanır |
Aşındırıcı cam veya karbon fiberden kaynaklanan eşit olmayan takım aşınması |
Amorf elmas kaplama kayganlığı artırır; CVD elmas yüksek fiber dolgulu kasalarda işe yarar; PCD takımlama en uzun süre dayanır |
Karışık malzemelerden dolayı zayıf yüzey kalitesi |
Yavaş helisli ve yüksek kanal sayısına sahip kompozit son işlemciler pürüzsüzlük için temas noktaları ekler |
Kesicinin etrafında yuvalanan ince talaş |
Talaş kırıcı geometrisi talaşları kısaltır ve temizlenmesine yardımcı olur |
Havacılık ve uzay atölyeleri, mukavemet-ağırlık oranının ve korozyon direncinin önemli olduğu titanyum yapısal parçaları frezeler. Düz, ultra ince taneli katı karbür, küresel burun ve köşe radyüsü formları, yan frezeleme, kavisli yüzeyler ve güçlendirilmiş köşeleri işler. AlTiN ve TiAlN kaplamalar genel titanyum işlerinde işe yarar ve geliştirilmiş geometri, talaşların hareket etmesini ve kesimin sabit kalmasını sağlar.
Otomotiv fabrikaları, motor ve şanzıman muhafazaları için yüksek hacimli alüminyum işleme yapmaktadır. Yüksek iş mili hızları ve temiz talaş kaldırma, çevrim sürelerini kısa tutar. Tıbbi cihaz üreticileri titanyum, paslanmaz çelik ve kobalt-krom alaşımlarının yanı sıra UHMPE gibi polimerleri keser. Küçük takımlarda salgıyı 0,01 mm'ye yakın tutarlar ve kritik rulman alanlarında 15-18 µinç yüzey kalitesini hedeflerler. Yekpare karbür form taşlanmış takımlar bu karmaşık parçalar ve sert malzemeler için iyi çalışır.
Takım toleransı ve bitmiş parça toleransı birbiriyle ilişkilidir ancak aynı değildir. Nihai parça doğruluğu aynı zamanda salgıya, takım sapmasına, tezgahın durumuna, takım yoluna, kesme toleransına, sıcaklığa ve muayene yöntemine de bağlıdır.
Kalıp ve kalıp atölyeleri, ince tanelerin ve kaplamaların kenar keskinliğini koruduğu sertleştirilmiş çelikleri ve ısıl işlem görmüş alaşımları keser. Genel üretim, CNC ve manuel makinelerde günlük profil oluşturma, kanal açma ve yüzey kaplama işlemlerini kapsar. Tüm bu ayarlarda, doğru takım kalitesi ve kaplama, kenarın ne kadar dayanacağını ve kesimin ne kadar temiz görüneceğini belirler. Takım türlerinin malzemeye ve işe uygun hale getirilmesi, endüstriyel frezeleme uygulamalarında hala güvenilir sonuçlara ulaşmanın en emin yoludur.
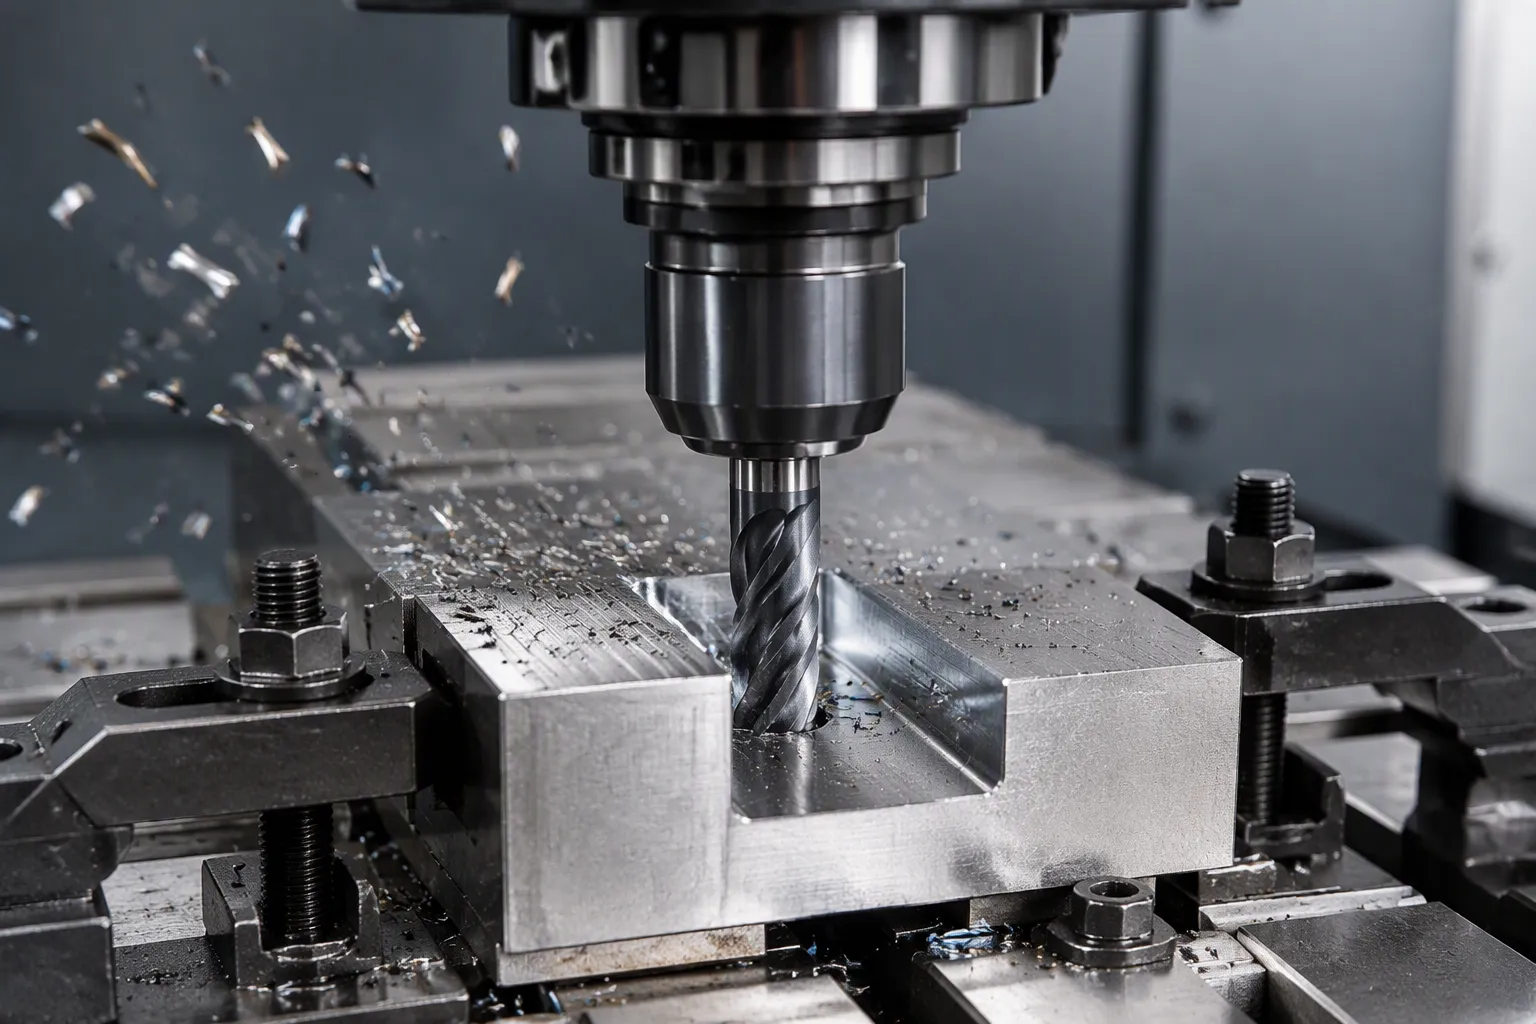
Karbür kare parmak frezeler, frezeleme işlerinde günlük işlerin çoğunu yapar. Düz uçları ve 90 derecelik köşe açısı temiz, düz tabanlı yuvalar, cepler ve omuzlar oluşturur. Kesme yükleri tüm uç genişliği boyunca eşit olarak yayılır, böylece bu takımlar daha ağır, daha agresif geçişler yapabilir. Hiboo Araçları' HRC55° Kare Uçlu Frezeler ve HRC60° Kare Uçlu Frezeler bu role çok iyi uyuyor. Atölyeler bunları çelik, paslanmaz ve sertleştirilmiş alaşımlarda profil işleme, kanal açma, yüzey frezeleme ve kenar frezeleme için kullanıyor.
Aşağıdaki tablo her geometrinin en iyi nereye uyduğunu göstermektedir.
Düşünce |
En İyi Seçim |
Neden |
|---|---|---|
Düz tabanlı cepler |
Temiz, düz yüzeyler bırakır |
|
Sıkı iç köşeler |
Kare Uçlu Freze (keskin kenarlar) |
Kenarları keskin bir şekilde tanımlar |
Yüksek malzeme kaldırma |
Kare Uçlu Değirmen |
Daha derin kesimlere ve daha yüksek ilerlemeye olanak tanır |
Genel amaçlı kanal açma |
Kare Uçlu Değirmen |
Çok yönlü ve verimli |
Pürüzsüz 3D konturlar |
Küresel Uçlu Freze |
Sürekli takım kullanımı |
Yüzey bitirme önceliği |
Küresel Uçlu Freze |
Tarak izlerini azaltır |
Rampa ve sarmal giriş aynı araç setine aittir. Dairesel rampalama üç eksenin tümünü kullanır ve kesme kuvvetlerini yayar, bu da en uzun takım ömrünü sağlar. Bir atölye önce kanal açma kesimi için ilerlemeleri hesaplayabilir, ardından rampa açısını ve ayarlanmış ilerleme hızını bulmak için bir enterpolasyon hesaplayıcısı kullanabilir. 2' delik için, üzerinde çalışılan bir örnek, 6,1°'lik bir rampa açısı ve 31 IPM verir; bu, 43 IPM'lik düz yuva ilerlemesinden daha yavaştır. 1°–3°'lik rampa açıları sert demirli malzemeler için işe yarar, 3°–10° ise yumuşak ve demirli olmayan işler için işe yarar. Burada güçlü bir takım çekirdeği ve talaş kaldırma için yer önemlidir. Operatörler, normal ayarları kullanmak yerine her zaman rampalı kesim için ilerlemeleri ve hızları ayarlamalıdır.
Kavisli yüzeyler farklı bir alete ihtiyaç duyar. Karbür Bilyalı Uçlu Frezeler yüzeye keskin bir köşe yerine küçük bir yay boyunca temas eder. Bu temas takım izlerini azaltır ve kesme kuvvetini azaltır, bu da stabiliteyi ve yüzey kalitesini artırır. Top şekli, kare bir aletin neden olacağı engelleme olmaksızın yayları ve karmaşık konturları takip eder. Kalıp atölyeleri bu davranışa değer veriyor çünkü manuel cilalama süresini kısaltıyor.
Çeşitli stratejiler sonucu keskinleştirir. Tırmanarak frezeleme, bitirme işlemini iyileştirir ve operatörler, istikrarlı kesim için karmaşık şekilleri daha küçük bölümlere ayırır. Normal oranların %60-70'i oranında bir başlangıç ilerlemesi ve düz uçlu freze değerlerinin %20-30 altında bir kesme hızı, kesimi stabil tutar. Takım kavraması takım çapının %15'inin altında kalmalıdır. İnce talaş işleme için, ilerlemenin yaklaşık %25 yavaşladığı takım çapının %5-10'u kadar bir atlama ve çoklu hafif kesmeler iyi sonuç verir. Sabit Z takım yolları 60°'nin üzerindeki dik yüzeylere uygundur, spiral takım yolları 30°'nin altındaki sığ eğrilere uygundur ve karışık geometrinin her ikisine de ihtiyacı vardır. Yüzey açısı dikleştikçe sıçramayı azaltmak, tarak yüksekliğini eşit tutar. Bu seçenekler, tek bir frezeleme takımının toplu malzeme çıkarma işleminden takım değiştirmeden ince bitirme işlemine geçmesini sağlar. Her geçişte malzeme iş parçasından küçük, kontrollü miktarlarda çıkarılır ve bu kontrol, kaba parçayı bitmiş parçadan ayıran şeydir.
Her alet malzemesi farklı bir iş için en iyi sonucu verir. Yüksek hız çeliği keskin bir kenar sağlar ve şokları iyi idare eder. Darbeli kesimlerde, düşük hızda işlemede ve alüminyum, pirinç ve bakır gibi daha yumuşak metallerde işe yarar. Aynı zamanda çok sert olmayan eski CNC makinelerine de uygundur. Dokunma ve raybalama da bununla iyi çalışır. Kobalt çeliği, düz HSS'den daha iyi ısı direnciyle ortada yer alır. Katı karbür hız ve sertlik açısından kazanır. HRC 60–68 aralığındaki sertleştirilmiş kalıp çeliklerini yüksek iş mili hızlarında keser. HRC55'te iyi performans gösteren bir kesici, HRC65'te o kadar uzun süre dayanamayabilir, dolayısıyla sertlik tek başına seçim yapmaz.
Alet kalitesi malzemeye ve işin aşamasına uygun olmalıdır. Hiboo Tools, bu eşleşmenin bir örneği olarak HRC48'den HRC65'e kadar sertlik dereceleri sunmaktadır. Bir atölye, daha yumuşak işler için daha düşük bir kaliteyi, sertleştirilmiş çelik için ise daha yüksek bir kaliteyi seçiyor. Geometri, kaplama stabilitesi, kenar mukavemeti ve kurulum sertliği de önemlidir. Kaba işleme parmak frezesi toplu malzemeyi hızlı bir şekilde kaldırırken, bitirme parmak frezesi yüzeyi pürüzsüzleştirir. Her iki tip de eksiksiz bir alet yatağına aittir.
Bütçe performans kadar kararı da şekillendirir. Yüksek hız çeliği başlangıçta daha az maliyetlidir ve zorlu kullanım gerektirir; bu da düşük hacimli atölyelere ve genel amaçlı frezelemeye uygundur. Yekpare karbürün maliyeti daha yüksektir ancak sert malzemede çok daha uzun süre dayanır, bu nedenle parça başına maliyet genellikle uzun çalışmalarda ona avantaj sağlar. Kobalt çeliği, karbür fiyatları olmadan tokluk ve ısı direncine ihtiyaç duyan atölyeler için bir orta yol sunar.
Uyumluluk başka bir katman daha ekler. Mağazalar toz, soğutma sıvısı ve makine korumasına ilişkin güvenlik standartlarına uymalıdır. Kesici takım aynı zamanda makinenin sertliğine ve iş mili hızına da uygun olmalıdır. Eski bir manuel değirmendeki genel amaçlı bir frezeleme kurulumu HSS ile en iyi şekilde çalışabilir. Yüksek hızlı hücre kesiminde sertleştirilmiş çelik katı karbür gerektirir. Frezeleme takımının malzemeye, operasyona ve bütçeye uygun hale getirilmesi kesimin öngörülebilir olmasını sağlar. Bu uyum temelli yaklaşım, her mağazaya tek bir genel kuraldan daha iyi hizmet eder.
Karbür parmak frezeler havacılık, otomotiv, medikal ve genel makine atölyelerinde metalleri, plastikleri ve kompozitleri keser. Hız ve doğrulukla profil oluşturma, kanal açma, yüzey alma ve konturlama işlemlerini gerçekleştirirler. Bu aletler, yüksek verimlilikle kesim yapmak için hala en iyi seçimdir. Sert karbür kenarlar uzun frezeleme işlemlerine dayanır. Sürekli malzeme kaldırma aynı zamanda her iş parçasının yüzey kaplamasını da korur. Yine de her iş için tek bir tasarım işe yaramaz. En iyi türler malzemeye, operasyona ve bütçeye bağlıdır. Takımı göreve uygun hale getiren atölye, gerçek hassasiyete ve daha uzun takım ömrüne sahip olur. Bu uyum temelli yaklaşım, her kesme pasosunun öngörülebilir ve verimli olmasını sağlar.
Çelik daha keskin bir başlangıç kenarı alabilir. Ancak karbür parmak freze, yük altında kenarını çok daha uzun süre korur. Sert malzemelerde bu kalıcı kenar pratikte çeliğe göre daha iyi performans gösterir.
Mağazalar bunu çelik ve titanyum gibi sert metalleri yüksek hızda kesmek için kullanıyor. CNC makinelerinde yuvalar, cepler ve karmaşık 3 boyutlu şekiller oluşturur. Hassasiyet yüksek kalır ve takım ömrü uzun olur.
Hiboo Tools'un kare parmak frezeleri alüminyum, dökme demir, paslanmaz çelik ve sertleştirilmiş çeliği işler. Bilyalı frezeler alaşımlı çelik, sertleştirilmiş çelik, paslanmaz çelik ve dökme demiri kapsar. Kaliteler HRC48'den HRC65'e kadar değişir, böylece kullanıcılar takımı iş parçasıyla eşleştirir.
Karbür kırılgandır. Titreşim, kesintili kesimler veya makinenin sapması kenarın kırılmasına neden olabilir. Sağlam kurulumlar ve doğru hızlar aleti korur. İstikrarlı bir frezeleme planı ve dikkatli kullanım, performansın tüm türlerde öngörülebilir olmasını sağlar.
Evet. Hiboo Tools, müşteri çizimlerinden boyut, geometri ve kanal sayısını özelleştirir. İlk işbirliği için minimum sipariş miktarı 10 adettir. Teslimat genellikle ön ödemenin ardından 7-10 gün sürer.


