


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-21 Pochodzenie: Strona


Frezy trzpieniowe z węglików spiekanych to obrotowe narzędzia skrawające stosowane na frezarkach CNC i ręcznych. Kształtują, wycinają, profilują i wykańczają przedmiot obrabiany z dużą precyzją i wydajnością. Narzędzia te usuwają materiał z przedmiotu obrabianego, aby osiągnąć pożądany rozmiar lub kształt.
Główna odpowiedź jest pierwsza: frezy palcowe z węglików spiekanych tną metale, tworzywa sztuczne, drewno i kompozyty. Warsztaty lotnicze, motoryzacyjne, medyczne i ogólne korzystają z nich na co dzień. Węglik utrzymuje ostrą krawędź podczas długich przebiegów frezowania, dzięki czemu cięcie pozostaje szybkie i powtarzalne. Operatorzy polegają również na tych narzędziach do wykonywania zadań związanych z dłutowaniem, planowaniem i profilowaniem. Różne typy pasują do różnych zadań, a dopasowanie narzędzia do zadania się opłaca.
Frezy trzpieniowe z węglików spiekanych tną metale, tworzywa sztuczne, drewno i kompozyty z dużą dokładnością i szybkością.
Narzędzia te wytrzymują od 10 do 20 razy dłużej niż narzędzia ze stali szybkotnącej . To oszczędza czas i pieniądze.
Wybierz typ frezu palcowego i powłokę, które pasują do materiału, aby uzyskać najlepsze rezultaty.
Używaj frezów palcowych z węglików spiekanych do profilowania, dłutowania, planowania i konturowania na maszynach CNC i ręcznych.
Wybierz odpowiedni gatunek narzędzia i budżet, aby cięcie było stabilne i wydajne.
Frezy trzpieniowe z węglików spiekanych to potężne obrotowe narzędzia skrawające. Zarówno centra obróbcze CNC , jak i ręczne frezarki chwytają je we wrzecionie. Wrzeciono obraca narzędzie w stosunku do części z ustawioną prędkością i posuwem. Narzędzie obraca się i ściąga materiał z przedmiotu obrabianego. Sklepy wybierają te frezy do szybkiego, powtarzalnego frezowania i wybierają spośród kilku typów do różnych zadań.
Frezy pełnowęglikowe zaczynają się od proszku węglika wolframu. Producenci mieszają te ziarna ze spoiwem kobaltowym, zwykle od 6% do 15% kobaltu. Niewielkie ilości inhibitorów wzrostu ziaren, takich jak dodatki wanadu i chromu, utrzymują ziarna drobne podczas spiekania. Rezultatem jest struktura mikroziarnista z cząstkami poniżej 1 μm. Struktura ta zapewnia bardzo wysoką twardość i wytrzymałość na zerwanie poprzeczne około 500 ksi lub więcej. Hiboo Tools produkuje narzędzia pełnowęglikowe z materiału mikroziarnistego i dodaje powłokę Black Nano w celu ochrony przed zużyciem. Powłoka zmniejsza tarcie i zwiększa odporność na ciepło na krawędzi skrawającej. Drobne ziarna są również odporne na odpryski na krawędzi.
Materiał utrzymuje twardość w wysokiej temperaturze. Stal szybkotnąca utrzymuje twardość na poziomie około 1100°F, podczas gdy narzędzie utrzymuje twardość na poziomie około 1400°F. Ta odporność na ciepło pozwala frezowi pracować z większymi prędkościami bez zmiękczania. Osiąga również Rc 89-93 w skali HRA, znacznie powyżej Rc 63-65 stali szybkotnącej. Wyższe prędkości wrzeciona skracają czas cyklu i zwiększają wydajność. Sztywna konfiguracja i odpowiednia prędkość posuwu zapewniają tę przewagę.
Resztę wyjaśnia odporność na zużycie. W wielu zastosowaniach jego krawędzie tnące wytrzymują od 10 do 20 razy dłużej niż krawędzie ze stali szybkotnącej. Materiał tnie również części hartowane do Rc 65 i wyższych. Dlatego gatunki pełnowęglikowe utrzymują precyzję podczas długich przebiegów skrawania i chronią wykończenie powierzchni. Długa żywotność narzędzia skraca także przestoje związane z wymianą narzędzia. Sklepy śledzące zużycie narzędzi czerpią najwięcej z każdego frezu. Te cechy sprawiają, że węglik jest domyślnym wyborem do wymagających prac obróbczych.
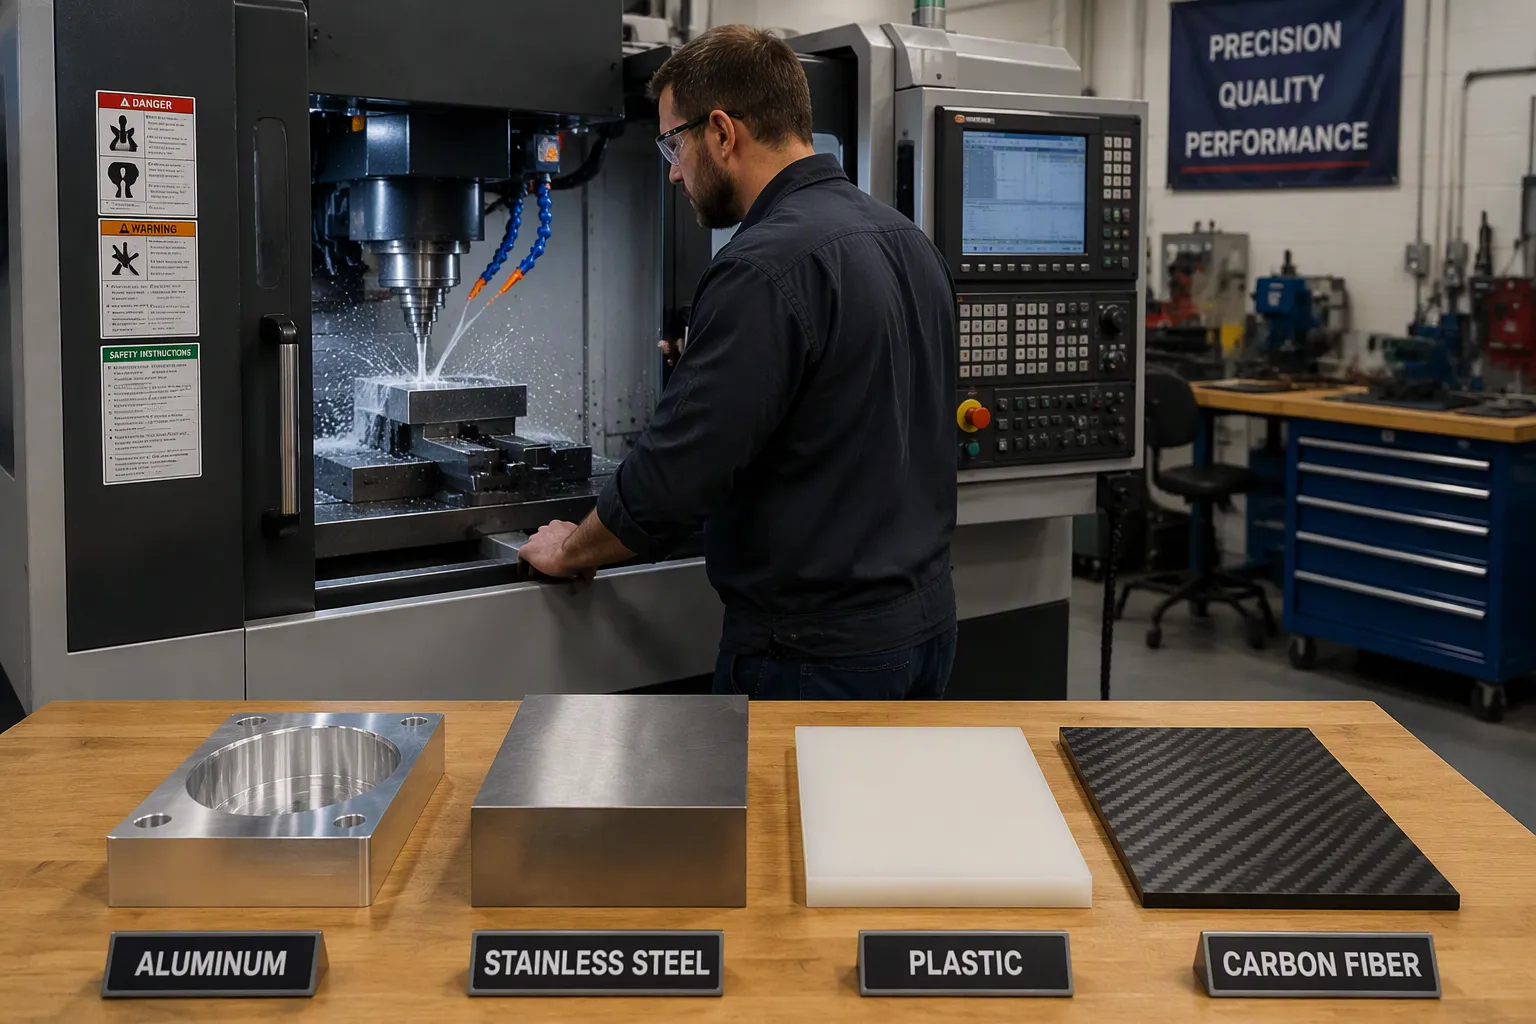
Frezy trzpieniowe z węglików spiekanych pracują na wielu różnych materiałach. W ich ofercie znajdują się stal, stal nierdzewna, tytan, aluminium, żeliwo i stopy hartowane. Miękkie materiały, takie jak tworzywa sztuczne, drewno i kompozyty, również dobrze się tną, jeśli zastosujesz odpowiedni kształt i powłokę. Aluminium tnie najlepiej z ostrymi rowkami i gładkimi powierzchniami, ponieważ miękki metal przykleja się do krawędzi, gdy się nagrzewa. Stopy hartowane wymagają gatunków odpornych na ciepło i utrzymujących ostrą krawędź pod ciśnieniem.
Kompozyty stwarzają własne problemy, a konstrukcja narzędzi rozwiązuje każdy z nich. Poniższa tabela przedstawia typowe problemy i praktyczne rozwiązania.
Wyzwanie |
Jak to jest rozwiązane |
|---|---|
Delaminacja warstw kompozytowych |
Frezy walcowo-czołowe z prostym rowkiem wypychają siły skrawania na zewnątrz; noże kompresyjne wykorzystują przeciwne helisy góra/dół, aby utrzymać warstwy razem |
Nieprzecięte włókna |
Wysoka dodatnia geometria natarcia ścina włókna; narzędzia diamentowe z naprzemiennymi lewymi i prawymi zębami przecinającymi włókna |
Wyrywanie włókien |
Noże kompresyjne zapewniają stabilne usuwanie materiału; Wykańczacze kompozytowe wykorzystują powolną spiralę i dużą liczbę rowków |
Nierównomierne zużycie narzędzia przez szkło ścierne lub włókno węglowe |
Amorficzna powłoka diamentowa poprawia smarność; Diament CVD nadaje się do skrzynek o dużej zawartości włókien; Narzędzia PCD wytrzymują najdłużej |
Złe wykończenie powierzchni z powodu mieszanych materiałów |
Wykańczacze kompozytowe z powolną spiralą i dużą liczbą rowków dodają punkty kontaktowe, zapewniając gładkość |
Strunowe osadzanie się wiórów wokół frezu |
Geometria łamacza wiórów skraca wióry i ułatwia ich usuwanie |
Warsztaty lotnicze frezują tytanowe części konstrukcyjne, gdzie liczy się stosunek wytrzymałości do masy i odporność na korozję. Bardzo drobnoziarnisty węglik spiekany w formie płaskiej, kształty kulistego i promienia naroża, uchwyty do frezowania bocznego, zakrzywione powierzchnie i wzmocnione narożniki. Powłoki AlTiN i TiAlN nadają się do ogólnych prac związanych z tytanem, a ulepszona geometria zapewnia przemieszczanie się wiórów i stabilność cięcia.
Zakłady samochodowe zajmują się masową obróbką aluminium do obudów silników i skrzyń biegów. Duże prędkości wrzeciona i czyste usuwanie wiórów zapewniają krótkie czasy cykli. Producenci urządzeń medycznych tną stopy tytanu, stali nierdzewnej i kobaltu i chromu, a także polimery, takie jak UHMPE. Utrzymują bicie w pobliżu 0,01 mm w przypadku małych narzędzi i dążą do uzyskania wykończenia powierzchni na poziomie 15–18 µin w krytycznych obszarach łożysk. Narzędzia pełnowęglikowe ze szlifem kształtowym dobrze sprawdzają się w przypadku skomplikowanych części i twardych materiałów.
Tolerancja narzędzia i tolerancja gotowej części są ze sobą powiązane, ale nie są takie same. Dokładność końcowej części zależy również od bicia, ugięcia narzędzia, stanu maszyny, ścieżki narzędzia, naddatku na skrawanie, temperatury i metody kontroli.
Formy i matryce tną hartowaną stal i stopy poddane obróbce cieplnej, gdzie drobne ziarna i powłoki chronią ostrość krawędzi. Produkcja ogólna obejmuje codzienne profilowanie, dłutowanie i planowanie na maszynach CNC i ręcznych. We wszystkich tych ustawieniach odpowiedni gatunek narzędzia i powłoka decydują o trwałości krawędzi i czystości cięcia. Dopasowanie typu narzędzia do materiału i zadania jest nadal najpewniejszą drogą do niezawodnych wyników w zastosowaniach frezowania przemysłowego.
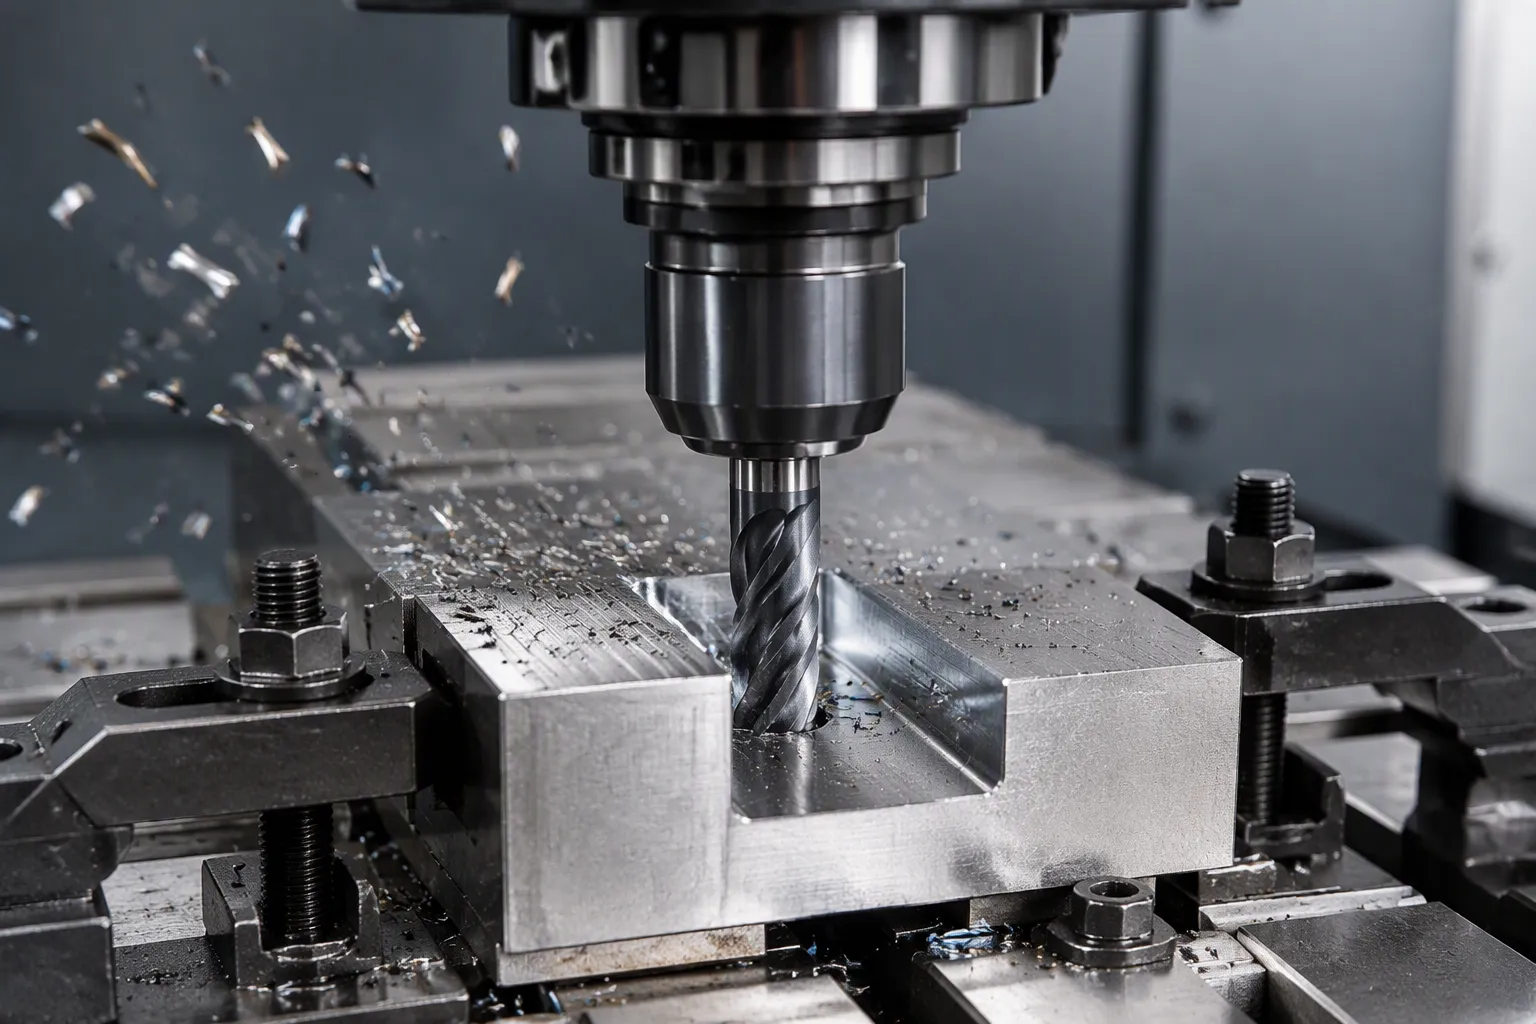
Frezy kwadratowe z węglików spiekanych wykonują większość codziennych prac związanych z frezowaniem. Ich płaska końcówka i kąt naroża 90 stopni zapewniają czyste, płaskie gniazda, kieszenie i ramiona. Obciążenia skrawające rozkładają się równomiernie na całej szerokości końcówki, dzięki czemu narzędzia te mogą wykonywać cięższe i bardziej agresywne przejścia. Narzędzia Hiboo Frezy kwadratowe HRC55° i Frezy kwadratowe HRC60° dobrze sprawdzają się w tej roli. W sklepach stosuje się je do profilowania, dłutowania, planowania i frezowania walcowo-czołowego stali, stali nierdzewnej i stopów hartowanych.
Poniższa tabela pokazuje, gdzie najlepiej pasuje każda geometria.
Namysł |
Najlepszy wybór |
Dlaczego |
|---|---|---|
Płaskie dolne kieszenie |
Pozostawia czyste, płaskie powierzchnie |
|
Ciasne narożniki wewnętrzne |
Frez kwadratowy (ostre krawędzie) |
Ostro definiuje krawędzie |
Wysoka wydajność usuwania materiału |
Frez kwadratowy |
Umożliwia głębsze cięcia i większy posuw |
Dłutowanie ogólnego przeznaczenia |
Frez kwadratowy |
Wszechstronne i wydajne |
Gładkie kontury 3D |
Frez kulisty |
Ciągłe zaangażowanie narzędzia |
Priorytet wykończenia powierzchni |
Frez kulisty |
Redukuje ślady przegrzebków |
Wejście rampowe i śrubowe należą do tego samego zestawu narzędzi. Wgłębianie kołowe wykorzystuje wszystkie trzy osie i rozkłada siły skrawania, co zapewnia najdłuższą żywotność narzędzia. Warsztat może najpierw obliczyć posuwy dla cięcia wzdłużnego, a następnie użyć kalkulatora interpolacji, aby znaleźć kąt nachylenia i dostosowaną prędkość posuwu. W przypadku otworu 2' jeden przykład daje kąt rampowy 6,1° i 31 IPM, wolniej niż w przypadku posuwu prostej szczeliny 43 IPM. Kąty rampowe 1°–3° sprawdzają się w przypadku twardych materiałów żelaznych, natomiast 3°–10° w przypadku materiałów miękkich i nieżelaznych. W tym przypadku znaczenie ma mocny rdzeń narzędzia i miejsce na usuwanie wiórów. Operatorzy powinni zawsze dostosowywać posuwy i prędkości do obróbki skośnej, zamiast używać normalnych ustawień.
Zakrzywione powierzchnie wymagają innego narzędzia. Frezy kulkowe z węglików spiekanych dotykają powierzchni wzdłuż małego łuku, a nie ostrego narożnika. Kontakt ten zmniejsza ślady narzędzia i zmniejsza siłę skrawania, co poprawia stabilność i wykończenie powierzchni. Kształt kuli podąża za łukami i złożonymi konturami bez zakłóceń, jakie spowodowałoby kwadratowe narzędzie. Formyrze cenią to zachowanie, ponieważ skraca ono czas ręcznego polerowania.
Kilka strategii zaostrza wynik. Frezowanie współbieżne poprawia wykończenie, a operatorzy dzielą złożone kształty na mniejsze sekcje, aby zapewnić równomierne cięcie. Posuw początkowy wynoszący 60–70% normalnej szybkości i prędkość skrawania 20–30% poniżej wartości frezu płaskiego zapewniają stabilne cięcie. Zaangażowanie narzędzia powinno pozostać poniżej 15% średnicy narzędzia. W przypadku obróbki wykańczającej dobrze sprawdza się przesunięcie o 5–10% średnicy narzędzia przy posuwie spowolnionym o około 25% i wielokrotne lekkie cięcia. Ścieżki narzędzia o stałej Z nadają się do stromych powierzchni powyżej 60°, ścieżki spiralne do płytkich krzywizn poniżej 30°, a geometria mieszana wymaga obu. Zmniejszenie przekroczenia w miarę zwiększania się kąta powierzchni pozwala zachować równą wysokość przegrzebka. Dzięki tym wyborom pojedynczy frez może przejść od usuwania materiału sypkiego do dokładnego wykończenia bez zmiany narzędzi. Każde przejście usuwa materiał z przedmiotu obrabianego w małych, kontrolowanych ilościach, a ta kontrola oddziela część szorstką od gotowej.
Każdy materiał narzędzia sprawdza się najlepiej w przypadku innego zadania. Stal szybkotnąca zachowuje ostrą krawędź i dobrze radzi sobie z wstrząsami. Nadaje się do obróbki przerywanej, obróbki z małą prędkością i miękkich metali, takich jak aluminium, mosiądz i miedź. Pasuje również do starszych maszyn CNC, które nie są zbyt sztywne. Stukanie i rozwiercanie również dobrze się z nim sprawdza. Stal kobaltowa wypada pośrodku i ma lepszą odporność na ciepło niż zwykły HSS. Węglik spiekany wygrywa szybkością i twardością. Tnie hartowaną stal formierską w zakresie HRC 60–68 przy dużych prędkościach wrzeciona. Frez, który dobrze sobie radzi przy HRC55, może nie wytrzymać tak długo przy HRC65, zatem sama twardość nie decyduje o wyborze.
Gatunek narzędzia musi odpowiadać materiałowi i etapowi pracy. Hiboo Tools oferuje stopnie twardości od HRC48 do HRC65 jako jeden z przykładów tego dopasowania. Warsztat wybiera niższy gatunek do bardziej miękkiej pracy i wyższy gatunek do stali hartowanej. Geometria, stabilność powłoki, wytrzymałość krawędzi i sztywność konfiguracji również mają znaczenie. Frez trzpieniowy do obróbki zgrubnej szybko usuwa materiał sypki, a frez trzpieniowy do wykańczania wygładza powierzchnię. Obydwa typy należą do kompletnego łóżeczka narzędziowego.
Budżet wpływa na decyzję w takim samym stopniu, jak wydajność. Stal szybkotnąca jest tańsza na początku i wymaga nieostrożnego obchodzenia się z nią, co jest odpowiednie dla warsztatów o małej produkcji i frezowania ogólnego. Węglik spiekany jest droższy , ale wytrzymuje znacznie dłużej w twardych materiałach, więc koszt jednostkowy często faworyzuje go w przypadku długich serii. Stal kobaltowa stanowi środkową ścieżkę dla warsztatów, które potrzebują wytrzymałości i odporności na ciepło, bez cen węglika.
Zgodność dodaje kolejną warstwę. Sklepy muszą przestrzegać norm bezpieczeństwa dotyczących pyłu, chłodziwa i osłon maszyn. Narzędzie tnące musi także odpowiadać sztywności maszyny i prędkości wrzeciona. Ogólne ustawienie frezowania na starszym młynie ręcznym może najlepiej działać w przypadku HSS. Stal hartowana szybkotnąca wymaga węglika spiekanego. Dopasowanie frezu do materiału, sposobu działania i budżetu zapewnia przewidywalność cięcia. To podejście oparte na dopasowaniu służy każdemu sklepowi lepiej niż jedna ogólna zasada.
Frezy palcowe z węglików spiekanych tną metale, tworzywa sztuczne i kompozyty w warsztatach lotniczych, motoryzacyjnych, medycznych i ogólnych. Wykonują profilowanie, dłutowanie, planowanie i konturowanie z szybkością i dokładnością. Narzędzia te są nadal najpopularniejszym wyborem w przypadku cięcia z dużą wydajnością. Twarde krawędzie węglikowe wytrzymują długie przebiegi frezowania. Równomierne usuwanie materiału chroni również wykończenie powierzchni każdego przedmiotu obrabianego. Mimo to nie ma jednego projektu, który sprawdzałby się w przypadku każdego zadania. Najlepsze typy zależą od materiału, operacji i budżetu. Warsztat dopasowujący narzędzie do zadania zyskuje prawdziwą precyzję i dłuższą żywotność narzędzia. Dzięki temu podejściu opartemu na dopasowaniu każde przejście cięcia jest przewidywalne i wydajne.
Stal może przyjąć ostrzejszą krawędź początkową. Jednak frez palcowy z węglików spiekanych znacznie dłużej utrzymuje krawędź pod obciążeniem. W przypadku twardych materiałów ta trwała krawędź w praktyce przewyższa stal.
W sklepach można go używać do szybkiego cięcia twardych metali, takich jak stal i tytan. Tworzy szczeliny, kieszenie i złożone kształty 3D na maszynach CNC. Precyzja pozostaje wysoka, a trwałość narzędzia długa.
Frezy kwadratowe Hiboo Tools obsługują aluminium, żeliwo, stal nierdzewną i stal hartowaną. Młyny kulowe obejmują stal stopową, stal hartowaną, stal nierdzewną i żeliwo. Gatunki wahają się od HRC48 do HRC65, dzięki czemu użytkownicy dopasowują narzędzie do przedmiotu obrabianego.
Węglik jest kruchy. Wibracje, przerywana obróbka lub ugięcie maszyny mogą wykruszać krawędź. Sztywne ustawienia i prawidłowe prędkości chronią narzędzie. Stały plan frezowania i ostrożna obsługa zapewniają przewidywalną wydajność w przypadku wszystkich typów.
Tak. Hiboo Tools dostosowuje rozmiar, geometrię i liczbę rowków na podstawie rysunków klienta. Minimalne zamówienie to 10 sztuk przy pierwszej współpracy. Dostawa trwa zwykle 7–10 dni po wpłacie zaliczki.


